تولید مستربچ | مراحل ساخت، فرمولاسیون و دستگاهها
تولید مستربچ فرایندی است که طی آن رنگدانهها، افزودنیها یا پرکنندههای معدنی را با یک پلیمر پایه ترکیب میکنند تا مادهای غلیظ، یکنواخت و آماده مصرف در صنایع پلاستیک به دست آید. این ترکیب معمولاً به شکل دانههای کوچک یا گرانول تولید میشود و مصرفکننده آن را با نسبت مشخصی به مواد اولیه پلاستیک اضافه میکند.
اما مستربچ چگونه تولید میشود و چه عواملی کیفیت آن را تعیین میکنند؟ مراحل اصلی شامل انتخاب مواد اولیه، طراحی فرمولاسیون، توزین، اختلاط، ذوب مواد در اکسترودر، پخش یکنواخت افزودنیها، خنککاری، گرانولسازی و کنترل کیفیت است. هر مرحله بر ویژگیهای محصول نهایی اثر میگذارد و اجرای نادرست آن میتواند باعث اختلاف رنگ، تجمع ذرات، کاهش خواص محصول یا افزایش ضایعات شود.
نحوه تولید مستربچ برای تمام محصولات یکسان نیست. برای مثال، ساخت مستربچ سفید با مقدار بالای دیاکسید تیتانیوم، از نظر خوراکدهی و پخش رنگدانه با تولید مستربچ لیزکننده یا مستربچ کربنات کلسیم تفاوت دارد. همچنین نوع پلیمر حامل، طراحی ماردون، دمای مذاب و روش گرانولسازی باید با فرمول محصول هماهنگ باشند.
در ادامه، تمام مراحل تولید مستربچ را از مواد اولیه تا بستهبندی بررسی میکنیم. علاوه بر معرفی دستگاهها و روشهای تولید، به فرمولاسیون، انواع مستربچ، تنظیمات اکسترودر، آزمونهای کنترل کیفیت، مشکلات رایج خط تولید و عوامل مؤثر بر هزینه ساخت میپردازیم.
تولید مستربچ چیست و چه هدفی دارد؟
مستربچ ترکیبی غلیظ از یک یا چند ماده فعال در یک پلیمر حامل است. ماده فعال میتواند رنگدانه، پایدارکننده نوری، روانکننده، پرکننده معدنی یا افزودنی دیگری باشد که ویژگی مشخصی به محصول پلاستیکی میدهد.
هدف از تولید مستربچ، آمادهسازی این مواد در قالبی است که مصرفکننده بتواند آنها را راحتتر، دقیقتر و یکنواختتر به پلیمر اصلی اضافه کند.
برای مثال، اضافهکردن مستقیم پودر رنگدانه به دستگاه تولید فیلم پلاستیکی ممکن است باعث پراکندگی نامناسب رنگ، آلودگی محیط و نوسان کیفیت شود. در مقابل، استفاده از مستربچ رنگی مناسب میتواند توزین، انتقال و ترکیب رنگدانه با مواد پلیمری را سادهتر کند.
البته تولید گرانول بهتنهایی به معنی ساخت مستربچ باکیفیت نیست. تولیدکننده باید مطمئن شود که ذرات ماده فعال بهخوبی در پلیمر پخش شدهاند و محصول در شرایط مصرف، عملکرد موردانتظار را دارد.
تفاوت تولید مستربچ با تولید کامپاند
هر دو فرایند بر ترکیب مواد پلیمری و افزودنیها تکیه دارند، اما هدف آنها متفاوت است.
در تولید مستربچ، ماده فعال معمولاً با غلظت نسبتاً بالا در پلیمر حامل قرار میگیرد. مصرفکننده برای رسیدن به ویژگی موردنظر، مقدار مشخصی از این کنسانتره را با رزین اصلی ترکیب میکند.
در تولید کامپاند، ترکیب پلیمری اغلب به شکلی آماده میشود که بتوان آن را مستقیماً وارد دستگاه شکلدهی کرد.
بنابراین، یک اکسترودر ممکن است برای تولید هر دو محصول کاربرد داشته باشد، ولی فرمولاسیون، مقدار افزودنیها و شرایط تولید یکسان نخواهد بود.
برای آشنایی بیشتر با مفهوم کنسانتره و کاربرد آن در صنایع پلاستیک، راهنمای مستربچ چیست را مطالعه کنید.
مواد اولیه تولید مستربچ شامل چه موادی است؟
برای ساخت مستربچ، تولیدکننده به پلیمر حامل، ماده فعال و در صورت نیاز، مواد کمکفرایند احتیاج دارد. انتخاب هر جزء باید براساس کاربرد نهایی محصول انجام شود.
جدول زیر مواد اصلی و وظیفه آنها را نشان میدهد.
| ماده اولیه | وظیفه | معیار مهم انتخاب |
|---|---|---|
| پلیمر حامل | نگهداری و انتقال ماده فعال | سازگاری با پلیمر مصرفکننده |
| رنگدانه | ایجاد رنگ و پوششدهی | قدرت رنگدهی و پایداری حرارتی |
| پرکننده معدنی | تغییر ویژگیها و ترکیب مواد | اندازه ذرات، خلوص و رطوبت |
| افزودنی عملکردی | ایجاد خاصیتی مانند لغزندگی یا مقاومت نوری | عملکرد و پایداری در فرایند |
| ماده کمکپخش | بهبود پخش ذرات در پلیمر | سازگاری و مقدار مصرف |
| پایدارکننده فرایندی | کاهش تخریب مواد در شرایط مناسب | مقاومت حرارتی و سازگاری شیمیایی |
پلیمر حامل چه نقشی در تولید دارد؟
پلیمر حامل، ماده پایهای است که رنگدانه یا افزودنی در آن قرار میگیرد. این پلیمر باید با شرایط تولید مستربچ و رزین مصرفکننده سازگار باشد.
پلیاتیلن، پلیپروپیلن، پلیاستایرن، پلیاستر و بعضی پلیمرهای مهندسی از مواد رایج برای تولید گریدهای مختلف مستربچ هستند.
انتخاب حامل فقط به نام پلیمر بستگی ندارد. گرید مواد، میزان روانی مذاب، پایداری حرارتی و سازگاری با ترکیب نهایی نیز اهمیت دارند.
برای نمونه، مستربچی که با یک گرید پلیاتیلن طراحی شده است، الزاماً برای تمام پلیمرهای دیگر مناسب نیست. استفاده از حامل ناسازگار ممکن است باعث افت خواص مکانیکی، مشکلات سطحی یا اختلاط نامناسب شود.
رنگدانهها چگونه انتخاب میشوند؟
رنگدانه مادهای است که رنگ یا قدرت پوشانندگی موردنظر را ایجاد میکند.
در تولید مستربچ رنگی، از رنگدانههای آلی و معدنی استفاده میکنند. هر گروه از نظر مقاومت حرارتی، قدرت رنگدهی، پایداری در برابر نور و رفتار هنگام اختلاط ویژگیهای متفاوتی دارد.
از مواد شناختهشده میتوان به دیاکسید تیتانیوم برای تولید مستربچ سفید و دوده صنعتی برای ساخت مستربچ مشکی اشاره کرد. رنگهای دیگر نیز با انتخاب رنگدانه مناسب یا ترکیب چند رنگدانه به دست میآیند.
در هنگام انتخاب باید به مواردی مانند اندازه ذرات، مقاومت در برابر دمای تولید، میزان پوششدهی و شرایط مصرف توجه کرد.
ظاهر رنگدانه بهصورت پودر همیشه نشاندهنده رنگ نهایی آن در پلاستیک نیست. به همین دلیل، تولیدکننده باید رنگ را در پلیمر مصرفی و با ضخامت مشخص آزمایش کند.
پرکنندههای معدنی چه کاربردی دارند؟
پرکنندههای معدنی برای تغییر ترکیب، هزینه و بعضی خواص محصولات پلاستیکی به کار میروند.
کربنات کلسیم، تالک، باریت و کائولن از مواد شناختهشده این گروه هستند. مقدار مصرف و نوع پرکننده به فرمول و کاربرد محصول بستگی دارد.
در تولید مستربچ پرکننده، اندازه ذرات اهمیت زیادی دارد. پودر بسیار درشت یا دارای تجمعهای بزرگ ممکن است پراکنش مناسبی نداشته باشد و بر ظاهر یا مقاومت محصول اثر بگذارد.
میزان رطوبت و کیفیت پوشش سطحی نیز باید بررسی شود. حتی دو پودر با خلوص مشابه میتوانند به دلیل تفاوت در مشخصات ذرات، رفتار متفاوتی در دستگاه داشته باشند.
مواد کمکپخش و روانکنندهها چه وظیفهای دارند؟
برخی رنگدانهها و پودرهای معدنی تمایل دارند به یکدیگر بچسبند و تجمعهای نسبتاً بزرگی تشکیل دهند. این وضعیت پخششدن آنها در پلیمر مذاب را دشوار میکند.
مواد کمکپخش میتوانند ترکیب رنگدانه یا پرکننده با پلیمر را آسانتر کنند. در بعضی فرمولها، از واکسها و روانکنندههای مناسب نیز استفاده میشود.
بااینحال، افزایش مقدار این مواد همیشه نتیجه بهتری ندارد. مصرف بیشازحد ممکن است بر چاپپذیری، خواص سطحی، دوختپذیری یا مقاومت مکانیکی محصول اثر منفی بگذارد.
فرمول نهایی باید براساس آزمایش و ویژگیهای موردانتظار تنظیم شود.
مراحل تولید مستربچ از ابتدا تا بستهبندی
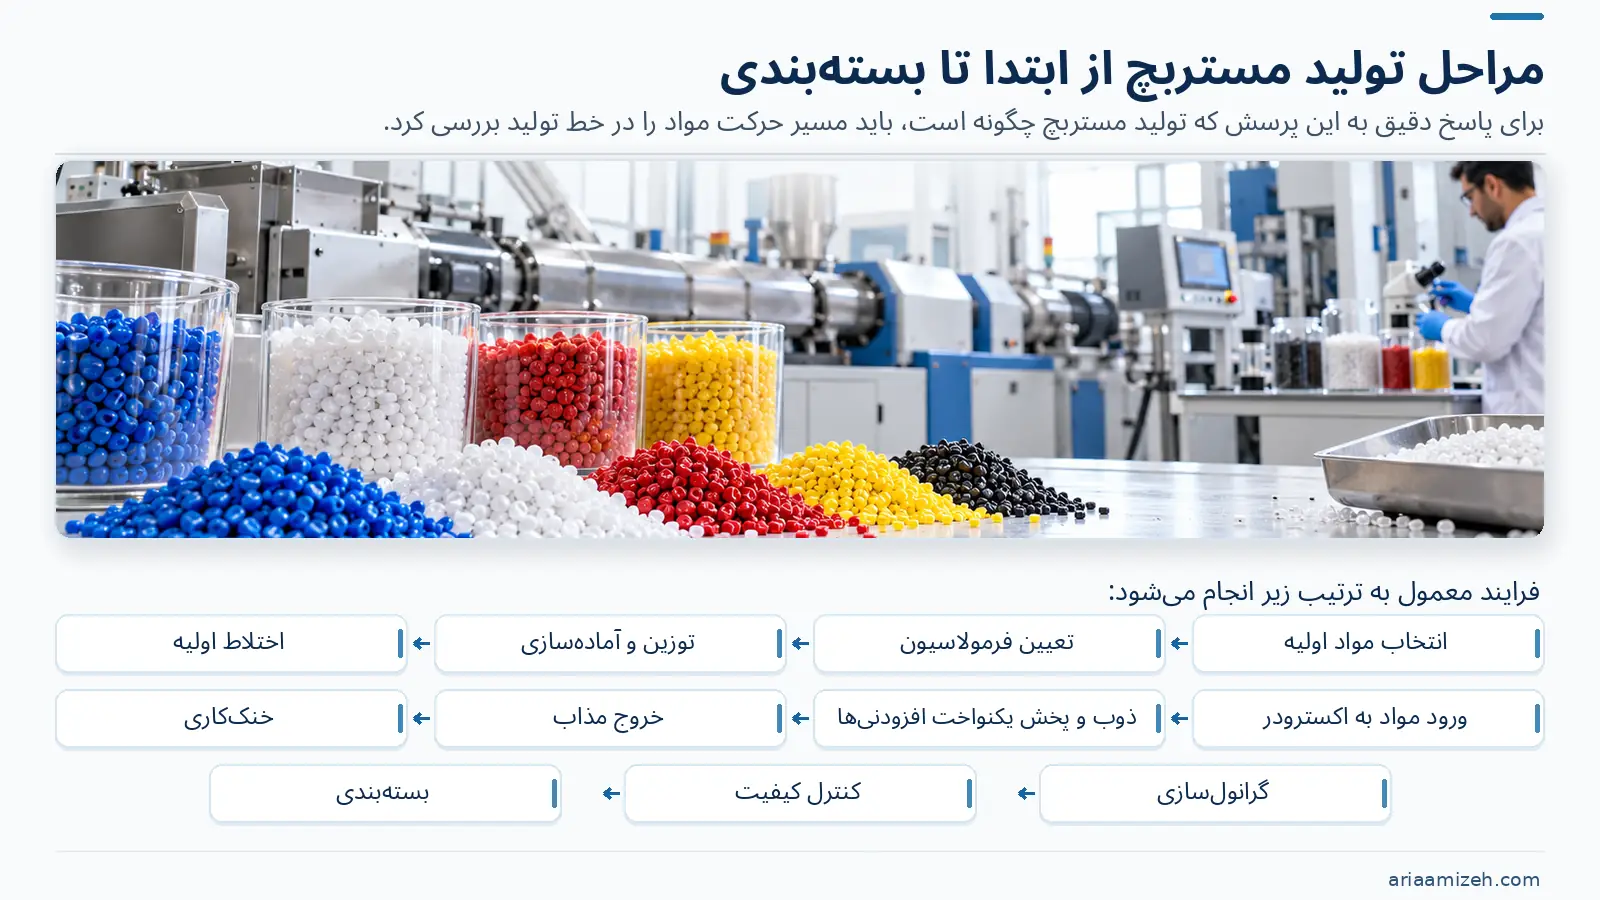
برای پاسخ دقیق به این پرسش که تولید مستربچ چگونه است، باید مسیر حرکت مواد را در خط تولید بررسی کرد.
فرایند معمول به ترتیب زیر انجام میشود:
انتخاب مواد اولیه ← تعیین فرمولاسیون ← توزین و آمادهسازی ← اختلاط اولیه ← ورود مواد به اکسترودر ← ذوب و پخش یکنواخت افزودنیها ← خروج مذاب ← خنککاری ← گرانولسازی ← کنترل کیفیت ← بستهبندی
در بعضی خطوط، مراحل آمادهسازی، خوراکدهی یا برش گرانول تفاوت دارند. طراحی نهایی به نوع محصول و تجهیزات کارخانه وابسته است.
مرحله اول: تعیین فرمولاسیون مستربچ
تولید مستربچ با طراحی فرمول آغاز میشود.
در این مرحله، کارشناس فنی مشخص میکند که محصول برای چه پلیمر و چه کاربردی ساخته خواهد شد. سپس مقدار رنگدانه، پلیمر حامل و افزودنیهای موردنیاز را تعیین میکند.
عوامل اصلی در طراحی فرمول عبارتاند از:
- نوع و گرید پلیمر مصرفکننده
- فرایند نهایی مانند تزریق، فیلم دمشی یا تولید لوله
- غلظت ماده فعال در مستربچ
- درصد مصرف مستربچ در محصول نهایی
- شرایط حرارتی دستگاه مصرفکننده
- رنگ، پوششدهی یا ویژگی عملکردی موردنیاز
- محدودیتهای ایمنی و الزامات کاربرد نهایی
- معیارهای کنترل کیفیت
افزایش غلظت ماده فعال همیشه انتخاب مناسبی نیست. اگر مقدار رنگدانه یا پرکننده از توان اختلاط فرمول و دستگاه فراتر برود، احتمال تشکیل تجمع ذرات و کاهش یکنواختی بیشتر میشود.
مرحله دوم: بررسی کیفیت مواد اولیه
پس از تعیین فرمول، مواد اولیه باید از نظر مشخصات فنی کنترل شوند.
برای پلیمر حامل، بررسی گرید، میزان روانی مذاب، آلودگی و شرایط نگهداری اهمیت دارد. رنگدانهها و مواد معدنی نیز باید از نظر رطوبت، اندازه ذرات، خلوص و کیفیت ظاهری بررسی شوند.
تغییر تأمینکننده یا گرید مواد میتواند نتیجه تولید را تغییر دهد. بنابراین، ثبت مشخصات و شماره بچ مواد اولیه برای حفظ ثبات کیفیت ضروری است.
در صورت مشاهده اختلاف با مشخصات موردنظر، مسئول کنترل کیفیت باید پیش از مصرف مواد درباره پذیرش یا رد آنها تصمیم بگیرد.
مرحله سوم: توزین دقیق مواد اولیه
در این مرحله، اپراتور یا دستگاه توزین، مقدار هر ماده را مطابق فرمول مشخص میکند.
دقت اندازهگیری برای افزودنیهایی که با مقدار کم مصرف میشوند اهمیت بیشتری دارد. حتی یک خطای کوچک ممکن است غلظت ماده فعال و عملکرد محصول را تغییر دهد.
بعضی خطوط از توزین جداگانه هر بچ استفاده میکنند. در خطوط مجهزتر، دستگاههای خوراکرسان وزنی مقدار ورود مواد را بهصورت پیوسته کنترل میکنند.
برای برخی پلیمرهای حساس به رطوبت نیز لازم است مواد پیش از ورود به اکسترودر، مطابق دستور فنی خشک شوند.
مرحله چهارم: اختلاط اولیه مواد
پس از توزین، مواد در دستگاه مخلوطکن با یکدیگر ترکیب میشوند.
هدف این مرحله، پخش اولیه رنگدانهها و افزودنیها در میان دانههای پلیمر است. هرچه توزیع مواد در این مرحله مناسبتر باشد، خوراکدهی و ادامه فرایند میتواند پایدارتر انجام شود.
اختلاط اولیه معمولاً به دو شکل صورت میگیرد:
- اختلاط سرد: دستگاه، مواد را بدون ایجاد ذوب قابلتوجه با یکدیگر مخلوط میکند.
- اختلاط گرم: حرکت مواد و اصطکاک باعث افزایش دما میشود و در فرمولهای مناسب به ترکیب اولیه کمک میکند.
انتخاب روش به ویژگی مواد بستگی دارد. برای افزودنیهای حساس به گرما، اختلاط گرم ممکن است مناسب نباشد.
نکته مهم این است که مخلوطشدن پودر و گرانول در دستگاه میکسر، جای اختلاط کامل مواد در حالت مذاب را نمیگیرد.
مرحله پنجم: ورود مواد به اکسترودر
پس از آمادهسازی، مواد از طریق قیف و دستگاه خوراکرسان وارد اکسترودر میشوند.
خوراکدهی باید با سرعت مناسب و نسبت ثابت انجام شود. اگر مقدار ورود رنگدانه یا پلیمر نوسان داشته باشد، غلظت ترکیب نیز ممکن است تغییر کند.
در بعضی خطوط، هر ماده دستگاه خوراکرسان جداگانه دارد. سیستمهای وزنی پیشرفته با اندازهگیری کاهش وزن مخزن در طول زمان، مقدار ماده ورودی را کنترل میکنند.
برای مثال، اگر دستگاه در یک دقیقه دو کیلوگرم کاهش وزن مخزن را ثبت کند، میتواند نرخ خوراکدهی را براساس همین مقدار محاسبه و تنظیم کند.
پودرهایی که بهسختی حرکت میکنند یا در دهانه مخزن جمع میشوند، ممکن است به تجهیزات مخصوص انتقال نیاز داشته باشند.
کنترل مناسب این مرحله به ثبات فرمولاسیون و کاهش نوسان کیفیت کمک میکند.
مرحله ششم: ذوب پلیمر در اکسترودر
با ورود مواد به اکسترودر، گرمای سیلندر و انرژی ناشی از چرخش ماردون به ذوب پلیمر کمک میکنند.
اکسترودر معمولاً دارای چند ناحیه حرارتی است. اپراتور میتواند دمای هر ناحیه را با توجه به مشخصات پلیمر و فرمول تنظیم کند.
دمای پایین ممکن است باعث ذوب ناقص، افزایش فشار یا اختلاط نامناسب شود. در مقابل، حرارت بیشازحد میتواند رنگدانه، افزودنی یا پلیمر را تخریب کند.
نکته مهم این است که دمای نمایشدادهشده روی کنترلر همیشه با دمای واقعی مواد مذاب یکسان نیست. چرخش ماردون و اصطکاک نیز میتوانند دمای ترکیب را افزایش دهند.
به همین دلیل، تنظیم دما باید همراه با بررسی فشار، سرعت ماردون و کیفیت خروجی انجام شود.
مرحله هفتم: پخش یکنواخت رنگدانه و افزودنیها
این بخش از فرایند، تأثیر زیادی بر کیفیت نهایی مستربچ دارد.
هنگام اختلاط، دو اتفاق متفاوت رخ میدهد:
اختلاط توزیعی: مواد در بخشهای مختلف پلیمر مذاب پخش میشوند تا ترکیب یکنواختتری ایجاد شود.
اختلاط پراکنشی: نیروهای واردشده به مواد، تجمعهای رنگدانه یا پرکننده را تا حد مناسب از یکدیگر جدا میکنند.
برای درک تفاوت این دو حالت، رنگدانهای را تصور کنید که به شکل چند توده کوچک در پلیمر قرار دارد.
در اختلاط توزیعی، این تودهها در نقاط مختلف مذاب پخش میشوند. اما در اختلاط پراکنشی، دستگاه تلاش میکند تجمع ذرات را به بخشهای کوچکتر تبدیل کند.
اگر تجمعهای بزرگ باقی بمانند، ممکن است در محصول نهایی به شکل لکه، نقطه رنگی یا نقص سطحی ظاهر شوند.
کیفیت این مرحله به طراحی ماردون، روانی مذاب، شدت اختلاط و مدت حضور مواد در دستگاه وابسته است.
افزایش بیشازحد سرعت یا نیروی اختلاط نیز راهحل مناسبی نیست؛ زیرا ممکن است موجب تخریب مواد شود.
مرحله هشتم: خروج رطوبت و مواد فرار
برخی مواد اولیه در زمان گرمشدن، رطوبت یا ترکیبات فرار آزاد میکنند.
وجود این مواد ممکن است باعث ایجاد حباب، تغییر ظاهر گرانول یا اختلال در کیفیت محصول شود.
در خطوط مناسب، بخشی از اکسترودر به خروج گازها اختصاص دارد. برای افزایش کارایی نیز ممکن است از دستگاه مکش خلأ استفاده شود.
بااینحال، خارجکردن گازها جای خشککردن اولیه پلیمرهای حساس به رطوبت را نمیگیرد.
سیستم گازگیری باید بهگونهای تنظیم شود که مواد مذاب یا پودر همراه با گاز از دستگاه خارج نشوند.
مرحله نهم: عبور مذاب از فیلتر و قالب
پس از تکمیل اختلاط، ترکیب مذاب به سمت خروجی اکسترودر حرکت میکند.
در بعضی خطوط، فیلتر برای جداسازی آلودگیهای مشخص در مسیر قرار میگیرد. انتخاب آن باید با غلظت مواد، اندازه ذرات و فشار مجاز دستگاه هماهنگ باشد.
فیلتر بیشازحد ریز ممکن است مانع حرکت مناسب مذاب شود یا بخشی از مواد موردنیاز را نگه دارد.
سپس ترکیب از قالب خروجی عبور میکند و برای خنککاری و تولید گرانول آماده میشود.
مرحله دهم: خنککاری مواد مذاب
مواد خروجی از اکسترودر باید تا دمای مناسب خنک شوند.
در روش رشتهای، ترکیب مذاب به شکل رشتههای پیوسته از قالب بیرون میآید. این رشتهها از مسیر خنککاری عبور میکنند و پس از کاهش دما وارد دستگاه برش میشوند.
در بعضی خطوط، خنککاری با آب انجام میشود. تجهیزات دیگر ممکن است از روشهای متفاوتی برای سردکردن مواد استفاده کنند.
شرایط این مرحله بر شکل گرانول و کیفیت برش اثر دارد.
خنککاری ناکافی میتواند باعث چسبندگی دانهها شود. از طرف دیگر، تنظیم نامناسب کشش و انتقال رشتهها ممکن است پارگی و توقف تولید ایجاد کند.
مرحله یازدهم: تبدیل مواد به گرانول
گرانولسازی یعنی تبدیل ترکیب تولیدشده به دانههایی با اندازه مناسب برای انتقال، بستهبندی و مصرف.
دو روش شناختهشده عبارتاند از:
برش رشتهای: ابتدا رشتههای پلیمری خنک میشوند و سپس دستگاه برش، آنها را به دانههای کوچک تبدیل میکند.
برش در محل خروج مذاب: تیغهها نزدیک دهانه خروجی قرار میگیرند و مواد را برش میدهند. در بعضی دستگاهها، این عملیات در محیط آب انجام میشود.
انتخاب روش به نوع پلیمر، ظرفیت تولید، رفتار مذاب و اندازه گرانول موردنیاز بستگی دارد.
دانههای نامنظم، ذرات بسیار ریز یا گرانولهای چسبیده به یکدیگر ممکن است نشاندهنده تنظیم نامناسب دستگاه برش باشند.
مرحله دوازدهم: خشککردن سطحی و جداسازی دانهها
اگر برای خنککاری از آب استفاده شده باشد، باید رطوبت سطح گرانولها را حذف کرد.
در ادامه، دستگاه الک میتواند دانههای بسیار ریز یا درشت را از محصول اصلی جدا کند.
یکنواختی اندازه گرانولها به خوراکدهی منظم در دستگاه مصرفکننده کمک میکند. البته ظاهر یکسان دانهها بهتنهایی کیفیت پخش رنگدانه در داخل مستربچ را ثابت نمیکند.
مرحله سیزدهم: کنترل کیفیت و بستهبندی
در آخرین مرحله، نمونه محصول باید با مشخصات فنی تعیینشده مقایسه شود.
پس از تأیید کیفیت، گرانولها در بستهبندی مناسب قرار میگیرند.
روی بستهها باید اطلاعات ضروری مانند نام یا کد محصول، شماره بچ، وزن خالص، تاریخ تولید و شرایط نگهداری درج شود.
ثبت اطلاعات تولید نیز امکان پیگیری مشکلات احتمالی را فراهم میکند.
روشهای مختلف تولید مستربچ
برای تولید مستربچ میتوان از چند روش آمادهسازی و ورود مواد به اکسترودر استفاده کرد. تفاوت اصلی این روشها در زمان و محل ترکیب اجزای فرمولاسیون است.
روش اول: مخلوطکردن تمام مواد پیش از ورود به اکسترودر
در این روش، تولیدکننده ابتدا پلیمر، رنگدانه و افزودنیها را در دستگاه مخلوطکن ترکیب میکند.
پس از رسیدن به توزیع اولیه مناسب، مخلوط از طریق دستگاه خوراکرسان وارد اکسترودر میشود.
مزیت این روش، سادگی نسبی تجهیزات و آمادهسازی مواد در یک مرحله مشخص است.
بااینحال، استفاده از مقدار زیاد پودر سبک ممکن است خوراکدهی را دشوار کند. همچنین احتمال جدایش مواد در زمان انتقال باید بررسی شود.
این روش برای فرمولهایی مناسبتر است که اجزای آنها پیش از ذوب، اختلاط و جابهجایی قابلقبولی دارند.
روش دوم: ورود جداگانه مواد در چند مرحله
در این روش، ابتدا پلیمر وارد اکسترودر میشود و در بخش ابتدایی دستگاه ذوب میشود.
سپس رنگدانه، پرکننده یا افزودنی از مسیر دیگری به ناحیه مناسب وارد میشود.
مزیت این شیوه آن است که ماده فعال میتواند مستقیماً با پلیمر مذاب تماس پیدا کند. این شرایط در بعضی فرمولها به پخش بهتر ذرات کمک میکند.
خوراکدهی مرحلهای برای برخی ترکیبات دارای مقدار زیاد پودر یا مواد حساس به شرایط فرایند کاربرد دارد.
البته چنین خطی معمولاً به تجهیزات دقیقتری برای کنترل مقدار و محل ورود مواد نیاز دارد.
روش سوم: ترکیب رنگهای پایه برای رسیدن به رنگ دلخواه
در تولید رنگهای اختصاصی، میتوان از چند مستربچ تکرنگدانه یا رنگ پایه استفاده کرد.
تولیدکننده با تنظیم نسبت این مواد، ترکیبی نزدیک به نمونه رنگ موردنظر به دست میآورد.
پس از ساخت نمونه، اختلاف رنگ با نمونه مرجع اندازهگیری میشود. در صورت نیاز، نسبت رنگها تغییر میکند تا نتیجه مطلوب حاصل شود.
این روش برای تولید رنگهای سفارشی کاربرد دارد، اما دقت آن به کیفیت رنگهای پایه، توزین مواد و شرایط آزمایش وابسته است.
| ویژگی | اختلاط اولیه تمام مواد | خوراکدهی مرحلهای | ترکیب رنگهای پایه |
|---|---|---|---|
| نحوه ورود مواد | مخلوط آماده وارد دستگاه میشود | مواد از چند محل وارد میشوند | چند رنگ پایه با نسبت مشخص ترکیب میشوند |
| مزیت اصلی | سادگی نسبی تجهیزات | کنترل بهتر محل ورود مواد | انعطاف در ساخت رنگهای اختصاصی |
| محدودیت | احتمال جدایش یا خوراکدهی نامناسب | تجهیزات و کنترل پیچیدهتر | وابستگی به دقت ترکیب رنگها |
| کاربرد مناسب | فرمولهای دارای اختلاط اولیه پایدار | بعضی ترکیبات پررنگدانه یا پرکننده | تولید رنگهای سفارشی |
تفاوت تولید ناپیوسته و پیوسته
در تولید ناپیوسته، مواد در مقدار مشخص آماده میشوند و عملیات مربوط به هر بچ بهصورت جداگانه انجام میشود.
در تولید پیوسته، مواد به شکل منظم وارد اکسترودر میشوند و دستگاه تا زمان توقف برنامهریزیشده به تولید ادامه میدهد.
ممکن است یک کارخانه مواد را بهصورت بچ آماده کند، اما فرایند اکستروژن آن پیوسته باشد.
بنابراین، روش آمادهسازی مواد و نوع فعالیت اکسترودر دو موضوع جداگانه هستند.
دستگاهها و تجهیزات موردنیاز برای تولید مستربچ
برای راهاندازی خط تولید، تنها خرید اکسترودر کافی نیست. تجهیزات توزین، انتقال مواد، خنککاری، برش و کنترل کیفیت نیز بر ظرفیت و عملکرد خط اثر میگذارند.
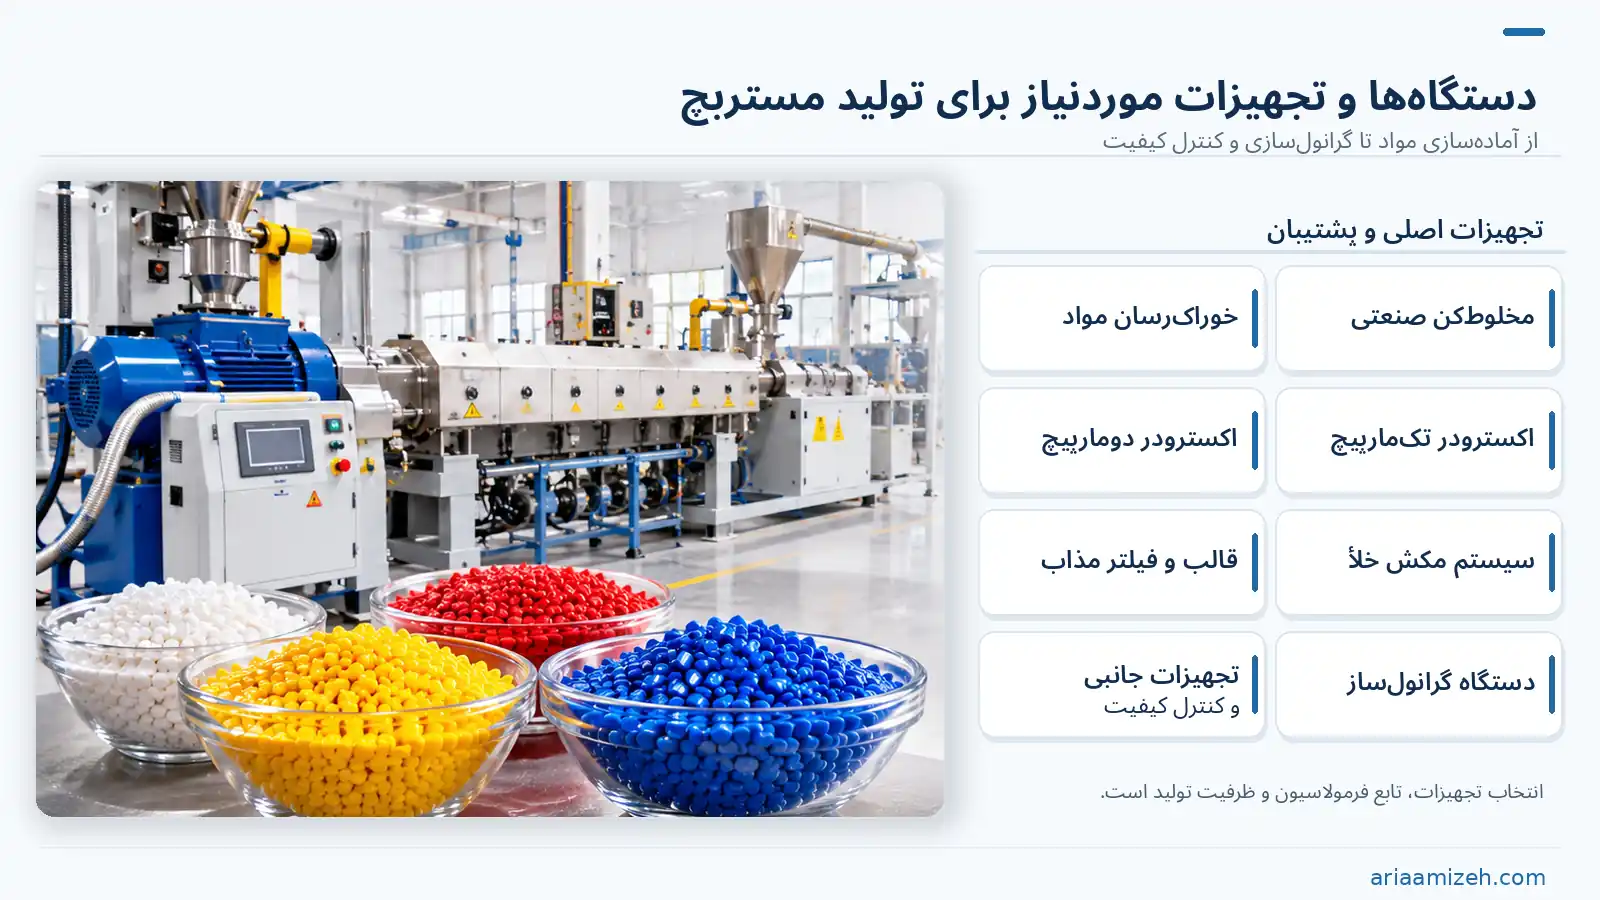
دستگاه مخلوطکن صنعتی
این دستگاه برای ترکیب اولیه پلیمر، رنگدانه و سایر مواد استفاده میشود.
ظرفیت مفید، سرعت اختلاط، کیفیت تخلیه و امکان تمیزکاری از معیارهای مهم انتخاب هستند.
اگر خط تولید مرتب بین رنگهای مختلف تغییر کند، دستگاهی با دسترسی آسان برای تمیزکاری میتواند مقدار آلودگی رنگی و زمان توقف را کاهش دهد.
دستگاه خوراکرسان مواد
وظیفه این دستگاه، انتقال مواد با مقدار و سرعت مشخص به اکسترودر است.
خوراکرسانهای حجمی براساس حجم انتقال کار میکنند. در مقابل، نوع وزنی مقدار ماده را با اندازهگیری جرم کنترل میکند.
برای فرمولهایی که دقت مقدار رنگدانه اهمیت زیادی دارد، کنترل وزنی میتواند انتخاب مناسبتری باشد.
اکسترودر تکمارپیچ
اکسترودر تکمارپیچ دارای یک ماردون چرخان در داخل سیلندر است.
این دستگاه در بعضی فرمولها و فرایندهای ترکیب مواد کاربرد دارد. بااینحال، توانایی آن برای پخش رنگدانه به طراحی ماردون و ویژگی مواد بستگی دارد.
در تولید مستربچهای نیازمند اختلاط شدید، یک اکسترودر تکمارپیچ معمولی ممکن است محدودیت داشته باشد.
اکسترودر دومارپیچ
اکسترودر دومارپیچ دارای دو ماردون است که مواد را در مسیر دستگاه حرکت میدهند و با یکدیگر مخلوط میکنند.
نوع همگرد این دستگاه در بسیاری از خطوط تولید مستربچ کاربرد دارد.
طراحی ماردونها امکان ایجاد بخشهای مختلف برای انتقال، ذوب، اختلاط و خروج گاز را فراهم میکند.
به همین دلیل، اکسترودر دومارپیچ برای بسیاری از فرمولهای رنگی، افزودنی و پرکننده گزینه مناسبی است.
بااینحال، وجود دو ماردون بهتنهایی کیفیت مستربچ را تضمین نمیکند. شکل ماردون، میزان سایش تجهیزات، شرایط خوراکدهی و تنظیمات دستگاه نیز اهمیت دارند.
سیستم مکش خلأ
این تجهیزات به خروج رطوبت و برخی مواد فرار از ترکیب مذاب کمک میکنند.
میزان مکش باید متناسب با فرمول و طراحی دستگاه تنظیم شود.
اگر شرایط مناسب نباشد، احتمال ورود پودر یا مواد مذاب به مسیر مکش وجود دارد.
قالب خروجی و فیلتر مذاب
قالب خروجی، شکل جریان مذاب را برای مرحله بعد مشخص میکند.
فیلتر نیز در فرمولهای مناسب برای جداسازی آلودگی کاربرد دارد.
انتخاب این تجهیزات باید براساس فشار کاری، نوع مواد و روش گرانولسازی انجام شود.
دستگاه گرانولساز
گرانولساز مواد خروجی را به دانههای کوچک تبدیل میکند.
کیفیت تیغهها، سرعت برش و شرایط خنککاری بر شکل و اندازه دانهها اثر دارند.
دستگاه مناسب باید بتواند در ظرفیت موردنظر، گرانولهایی با مشخصات قابلقبول تولید کند.
تجهیزات جانبی
بسته به طراحی خط، تجهیزات دیگری نیز موردنیاز هستند؛ از جمله:
- خشککن مواد اولیه
- مخازن ذخیره
- دستگاه انتقال مواد
- سیستم جمعآوری گردوغبار
- چیلر و تجهیزات خنککاری
- کمپرسور هوا
- الک گرانول
- دستگاه بستهبندی
- تجهیزات کنترل کیفیت
- سیستم ثبت اطلاعات تولید
هزینه خرید، نصب و نگهداری این تجهیزات باید در برآورد سرمایه اولیه کارخانه لحاظ شود.
تنظیمات مهم اکسترودر در تولید مستربچ
کیفیت مستربچ فقط به مواد اولیه وابسته نیست. نحوه تنظیم دستگاه نیز بر مقدار تولید، یکنواختی محصول و میزان ضایعات اثر میگذارد.
دمای سیلندر
دمای مناسب باید با نوع پلیمر و پایداری حرارتی افزودنیها هماهنگ باشد.
اگر دما پایین باشد، احتمال ذوب ناقص و افزایش فشار وجود دارد. افزایش بیشازحد حرارت نیز ممکن است باعث تخریب مواد یا تغییر رنگ شود.
برای تمام گریدهای مستربچ نمیتوان یک دمای ثابت تعیین کرد.
سرعت چرخش ماردون
سرعت ماردون بر میزان انتقال مواد، شدت اختلاط و مدت حضور ترکیب در دستگاه اثر دارد.
افزایش سرعت ممکن است ظرفیت تولید را بالا ببرد، اما همیشه به معنی بهترشدن کیفیت نیست.
اگر دستگاه خوراکرسان یا سیستم خنککاری توان کافی نداشته باشد، سرعت بالاتر میتواند باعث نوسان فرایند شود.
مقدار خوراک ورودی
نرخ ورود مواد باید با توان واقعی اکسترودر هماهنگ باشد.
خوراک کمتر از ظرفیت مناسب، بهرهوری دستگاه را کاهش میدهد. در مقابل، ورود بیشازحد مواد ممکن است فشار یا گشتاور را افزایش دهد.
برای رسیدن به شرایط پایدار، باید مقدار خوراک و سرعت ماردون با یکدیگر تنظیم شوند.
مدت حضور مواد در دستگاه
مواد برای ذوب و اختلاط به زمان کافی نیاز دارند.
ماندن بیشازحد ترکیب در دمای بالا ممکن است باعث تخریب پلیمر یا افزودنی شود. از سوی دیگر، خروج زودهنگام مواد میتواند کیفیت اختلاط را کاهش دهد.
مدت مناسب به نوع فرمول، طراحی ماردون و شرایط تولید بستگی دارد.
فشار مذاب
فشار خروجی یکی از شاخصهای مهم برای پایش وضعیت اکسترودر است.
افزایش غیرعادی فشار میتواند نشانه گرفتگی فیلتر، تغییر روانی مواد یا مشکل در مسیر خروجی باشد.
برای تشخیص علت، باید روند فشار را با وضعیت مرجع همان فرمول مقایسه کرد.
انرژی مصرفی در اختلاط
ماردون هنگام چرخش، انرژی مکانیکی به مواد وارد میکند.
مقدار این انرژی میتواند بر ذوب، اختلاط و افزایش دمای مذاب اثر بگذارد.
اپراتور باید مصرف انرژی، گشتاور و کیفیت محصول را در کنار یکدیگر بررسی کند. انرژی بیشتر همیشه به معنای پراکنش بهتر رنگدانه نیست.
طراحی ماردون
شکل و چیدمان بخشهای مختلف ماردون بر انتقال مواد و کیفیت اختلاط اثر دارد.
بعضی بخشها بیشتر برای جابهجایی مواد طراحی میشوند. بخشهای دیگر به ذوب و جداکردن تجمع ذرات کمک میکنند.
در فرمولهای دارای مواد معدنی ساینده، مقاومت ماردون و سیلندر در برابر سایش اهمیت بیشتری پیدا میکند.
برای هر گرید بهتر است دمای دستگاه، سرعت ماردون، فشار، گشتاور، مقدار خوراک و نتیجه آزمون کیفیت ثبت شود. این اطلاعات به تکرار شرایط موفق تولید کمک میکنند.
تولید انواع مستربچ چه تفاوتهایی دارد؟
روش ساخت مستربچ به ماده فعال و کاربرد نهایی آن وابسته است. اگرچه بسیاری از خطوط تجهیزات مشترکی دارند، طراحی فرمول و تنظیمات تولید برای همه گریدها یکسان نیست.
تولید مستربچ رنگی
در تولید مستربچ رنگی، ابتدا رنگ موردنظر مشخص میشود.
کارشناس فرمولاسیون با انتخاب رنگدانههای مناسب، پلیمر حامل و مواد کمکی، نمونه اولیه را آماده میکند.
پس از تولید، رنگ باید در پلیمر مصرفکننده آزمایش شود. ضخامت محصول، نوع رزین و شرایط نور میتوانند ظاهر نهایی را تغییر دهند.
برای رسیدن به رنگ دقیق، استفاده از دستگاه رنگسنج و نمونه مرجع اهمیت دارد.
اگر مشتری به رنگ اختصاصی نیاز داشته باشد، فرایند ساخت مستربچ سفارشی میتواند براساس نمونه فیزیکی یا مشخصات فنی محصول انجام شود.
تولید مستربچ سفید
ماده فعال اصلی بسیاری از گریدهای مستربچ سفید، دیاکسید تیتانیوم است.
انتخاب نوع رنگدانه و نحوه پخش آن در پلیمر، بر سفیدی و پوششدهی اثر میگذارد.
در این فرایند، تولیدکننده باید مقدار رنگدانه، کیفیت اختلاط و شرایط خروج مذاب را کنترل کند.
وجود تجمعهای رنگدانه ممکن است پوششدهی را کاهش دهد یا نقص ظاهری ایجاد کند.
به همین دلیل، ارزیابی کیفیت نباید فقط براساس درصد دیاکسید تیتانیوم انجام شود. نتیجه مصرف در محصول واقعی نیز اهمیت دارد.
تولید مستربچ مشکی
در تولید مستربچ مشکی، معمولاً از دوده صنعتی استفاده میشود.
این ماده به دلیل ویژگی ذرات و تمایل به تشکیل تجمع، ممکن است به اختلاط دقیق نیاز داشته باشد.
کیفیت مستربچ مشکی به نوع دوده، مقدار مصرف، پلیمر حامل و شرایط پراکنش وابسته است.
برای بعضی کاربردها، مقاومت در برابر نور و شرایط محیطی اهمیت بیشتری دارد. در کاربردهای دیگر، رنگ مشکی یکنواخت یا ویژگیهای الکتریکی موردنظر است.
تمام مستربچهای مشکی ویژگی یکسانی ندارند. بنابراین، گرید مناسب باید براساس کاربرد نهایی انتخاب شود.
تولید مستربچ کربنات کلسیم
در ساخت مستربچ کربنات کلسیم، پودر کربنات کلسیم با پلیمر حامل و مواد کمکی مناسب ترکیب میشود.
در بسیاری از گریدهای پرکننده، مقدار ماده معدنی نسبتاً زیاد است. این ویژگی میتواند خوراکدهی و اختلاط را دشوارتر کند.
اندازه ذرات، رطوبت، خلوص و پوشش سطحی پودر از عوامل مهم کیفیت هستند.
برای بعضی فرمولها، ورود مرحلهای کربنات کلسیم به اکسترودر نتیجه مناسبتری ایجاد میکند.
ارزیابی محصول باید علاوه بر درصد ماده معدنی، شامل بررسی پراکنش، چگالی و خواص محصول نهایی باشد.
تولید مستربچ لیزکننده
مستربچ لیزکننده برای کاهش اصطکاک سطحی در بعضی محصولات پلاستیکی، بهویژه فیلمهای پلیمری، کاربرد دارد.
در فرمولاسیون این محصول، از افزودنیهایی استفاده میشود که رفتار اصطکاکی سطح را تغییر میدهند.
بعضی لیزکنندهها بهمرور زمان به سطح فیلم حرکت میکنند. بنابراین، نتیجه آزمون بلافاصله پس از تولید ممکن است با نتیجه چند روز بعد متفاوت باشد.
نوع ماده فعال، مقدار مصرف و شرایط تولید باید با نیاز محصول هماهنگ باشند.
راهنمای مستربچ لیزکننده اطلاعات بیشتری درباره کاربرد و انتخاب این گروه ارائه میکند.
تولید مستربچ شفافکننده و روشنکننده نوری
در بازار مواد پلیمری، عنوان شفافکننده گاهی برای افزودنیهایی با عملکرد متفاوت استفاده میشود.
برخی افزودنیها با تغییر ساختار بلوری پلیمر به افزایش شفافیت کمک میکنند. در مقابل، روشنکنندههای نوری با اثرگذاری بر ظاهر رنگ، میتوانند زردی ظاهری را کاهش دهند.
این دو گروه عملکرد یکسانی ندارند و نباید بهجای یکدیگر انتخاب شوند.
در تولید مستربچ روشنکننده نوری، سازگاری افزودنی با پلیمر و مقاومت آن در برابر دمای فرایند اهمیت دارد.
برای ارزیابی محصول نیز باید نمونه نهایی را در شرایط نوری مناسب بررسی کرد.
تولید مستربچ براقکننده
مستربچ براقکننده برای بهبود ظاهر سطح محصول در فرمول و شرایط مناسب کاربرد دارد.
بااینحال، میزان براقیت فقط به افزودنی بستگی ندارد. کیفیت قالب، دمای تولید، وضعیت سطح و سرعت خنککاری نیز بر نتیجه اثر دارند.
قبل از طراحی فرمول، باید علت ماتبودن محصول مشخص شود.
برای مقایسه نتیجه میتوان از دستگاه اندازهگیری براقیت استفاده کرد. نمونههای موردآزمایش نیز باید شرایط تولید و سطح مشابهی داشته باشند.
تولید مستربچ آنتیبلاک یا ضدچسبندگی
این نوع مستربچ برای کاهش چسبیدن ناخواسته سطوح پلاستیکی به یکدیگر کاربرد دارد.
در بعضی فیلمهای پلیمری، تماس نزدیک دو لایه میتواند بازشدن یا جابهجایی آنها را دشوار کند.
افزودنی ضدچسبندگی با تغییر شرایط تماس سطوح به کاهش این مشکل کمک میکند.
اندازه ذرات و کیفیت پراکنش ماده فعال اهمیت زیادی دارد؛ زیرا ذرات نامناسب ممکن است شفافیت یا ظاهر فیلم را تغییر دهند.
تولید مستربچ مقاومکننده در برابر نور خورشید
این گروه از مستربچها برای کاهش اثر تخریبی نور فرابنفش بر مواد پلیمری طراحی میشود.
نوع پلیمر، ضخامت قطعه، مدت استفاده و شرایط محیطی در انتخاب افزودنی اهمیت دارند.
تولیدکننده باید ماده فعال را بهصورت یکنواخت در پلیمر پخش کند و از پایداری آن در دمای فرایند مطمئن شود.
میزان مصرف مناسب باید براساس آزمون و شرایط کاربرد تعیین شود. هیچ درصد واحدی نمیتواند دوام یکسان تمام محصولات را تضمین کند.
تولید مستربچ ضدشعله
در تولید مستربچ ضدشعله، افزودنیهایی به فرمول اضافه میشوند که رفتار ماده پلیمری را در برابر اشتعال تغییر میدهند.
نوع ماده فعال به پلیمر، کاربرد نهایی و آزمون موردنیاز بستگی دارد.
بعضی ترکیبات ضدشعله مقدار زیادی افزودنی دارند. به همین دلیل، کنترل روانی مذاب، کیفیت اختلاط و خواص مکانیکی اهمیت بیشتری پیدا میکند.
استفاده از مستربچ ضدشعله بهتنهایی به معنی دریافت یک رتبه مشخص مقاومت در برابر آتش نیست. محصول نهایی باید آزمون مربوط به کاربرد خود را با موفقیت پشت سر بگذارد.
تولید سایر مستربچهای افزودنی
گروههای دیگری مانند مستربچ آنتیاستاتیک، آنتیاکسیدانت، ضد مهگرفتگی، هستهزا و کمکفرایند نیز تولید میشوند.
هر افزودنی ویژگی و محدودیت مخصوص خود را دارد. برای مثال، بعضی مواد در برابر حرارت حساس هستند و برخی دیگر برای عملکرد مناسب باید با مقدار مشخصی مصرف شوند.
بنابراین، فرمولاسیون و روش کنترل کیفیت باید متناسب با عملکرد موردنظر تعیین شود.
فرمولاسیون تولید مستربچ چگونه محاسبه میشود؟
فرمولاسیون، نسبت مواد اولیه را مشخص میکند. این نسبتها معمولاً بهصورت درصد وزنی بیان میشوند.
برای محاسبه صحیح باید بین دو مفهوم تفاوت قائل شد:
درصد ماده فعال در مستربچ: مقدار ماده مؤثر موجود در کنسانتره.
درصد مصرف مستربچ: مقدار کنسانترهای که به مخلوط نهایی اضافه میشود.
نمونه محاسبه فرمول تولید ۱۰۰ کیلوگرم مستربچ سفید
فرض کنید فرمول آزمایشی زیر را برای آموزش محاسبات در نظر گرفتهایم.
| ماده | وزن | درصد وزنی |
|---|---|---|
| دیاکسید تیتانیوم | ۵۰ کیلوگرم | ۵۰٪ |
| پلیمر حامل | ۴۶ کیلوگرم | ۴۶٪ |
| ماده کمکپخش | ۳ کیلوگرم | ۳٪ |
| افزودنی تکمیلی | ۱ کیلوگرم | ۱٪ |
| مجموع | ۱۰۰ کیلوگرم | ۱۰۰٪ |
این اعداد صرفاً برای توضیح روش محاسبه هستند و فرمول آماده تولید صنعتی محسوب نمیشوند.
برای رسیدن به فرمول واقعی باید گرید رنگدانه، نوع پلیمر، مواد کمکی و توان اختلاط دستگاه بررسی شوند.
محاسبه مقدار مصرف مستربچ در محصول نهایی
فرض کنید مستربچی دارای ۵۰ درصد ماده فعال است و قصد داریم محصول نهایی ۲ درصد از همان ماده داشته باشد.
با فرض اینکه رزین اولیه فاقد ماده فعال است:
درصد مصرف مستربچ = درصد ماده فعال موردنیاز در محصول ÷ درصد ماده فعال مستربچ × ۱۰۰
بنابراین:
۲ ÷ ۵۰ × ۱۰۰ = ۴ درصد
برای تولید ۱۰۰۰ کیلوگرم مخلوط نهایی به مواد زیر نیاز داریم:
- ۴۰ کیلوگرم مستربچ
- ۹۶۰ کیلوگرم رزین پایه
از ۴۰ کیلوگرم مستربچ، ۲۰ کیلوگرم ماده فعال وارد محصول میشود. در نتیجه، سهم آن از وزن کل مخلوط ۲ درصد خواهد بود.
تفاوت درصد مصرف نسبت به رزین و مخلوط نهایی
گاهی دستور تولید برحسب وزن کل مخلوط نوشته میشود و گاهی مبنای محاسبه، وزن رزین پایه است.
برای مثال، مصرف ۴ درصد مستربچ از وزن کل یک بچ ۱۰۰ کیلوگرمی به معنی استفاده از ۴ کیلوگرم مستربچ و ۹۶ کیلوگرم رزین است.
اما اگر دستور بگوید به ازای هر ۱۰۰ کیلوگرم رزین، ۴ کیلوگرم مستربچ اضافه کنید، وزن نهایی به ۱۰۴ کیلوگرم میرسد.
این اختلاف در تولید صنعتی اهمیت دارد. به همین دلیل، مبنای محاسبه باید در دستور مصرف مشخص باشد.
چگونه فرمول آزمایشگاهی را به تولید صنعتی منتقل کنیم؟
فرمولی که در دستگاه آزمایشگاهی نتیجه مطلوب دارد، ممکن است در خط بزرگتر رفتار متفاوتی نشان دهد.
افزایش ظرفیت میتواند شدت اختلاط، مدت حضور مواد در دستگاه و شرایط انتقال حرارت را تغییر دهد.
برای انتقال اصولی فرمول به تولید صنعتی، مراحل زیر اهمیت دارند:
- گرید مواد اولیه را با نمونه آزمایشگاهی یکسان نگه دارید.
- روش خوراکدهی و محل ورود مواد را مشخص کنید.
- دمای واقعی مذاب و شرایط اختلاط را کنترل کنید.
- نمونه تولید صنعتی را با نمونه آزمایشگاهی مقایسه کنید.
- ظرفیت را مرحلهای افزایش دهید.
- پس از رسیدن به شرایط پایدار، تنظیمات دستگاه را ثبت کنید.
هدف از افزایش مقیاس تولید فقط بیشترکردن خروجی دستگاه نیست. کیفیت محصول نیز باید در ظرفیت بالاتر حفظ شود.
کنترل کیفیت مستربچ چگونه انجام میشود؟
کنترل کیفیت باید از بررسی مواد اولیه آغاز شود و تا آزمون محصول نهایی ادامه پیدا کند.
ظاهر مناسب گرانول بهتنهایی نشاندهنده کیفیت آن نیست. ممکن است دانهها از بیرون یکنواخت باشند، اما رنگدانه در داخل پلیمر بهخوبی پخش نشده باشد.
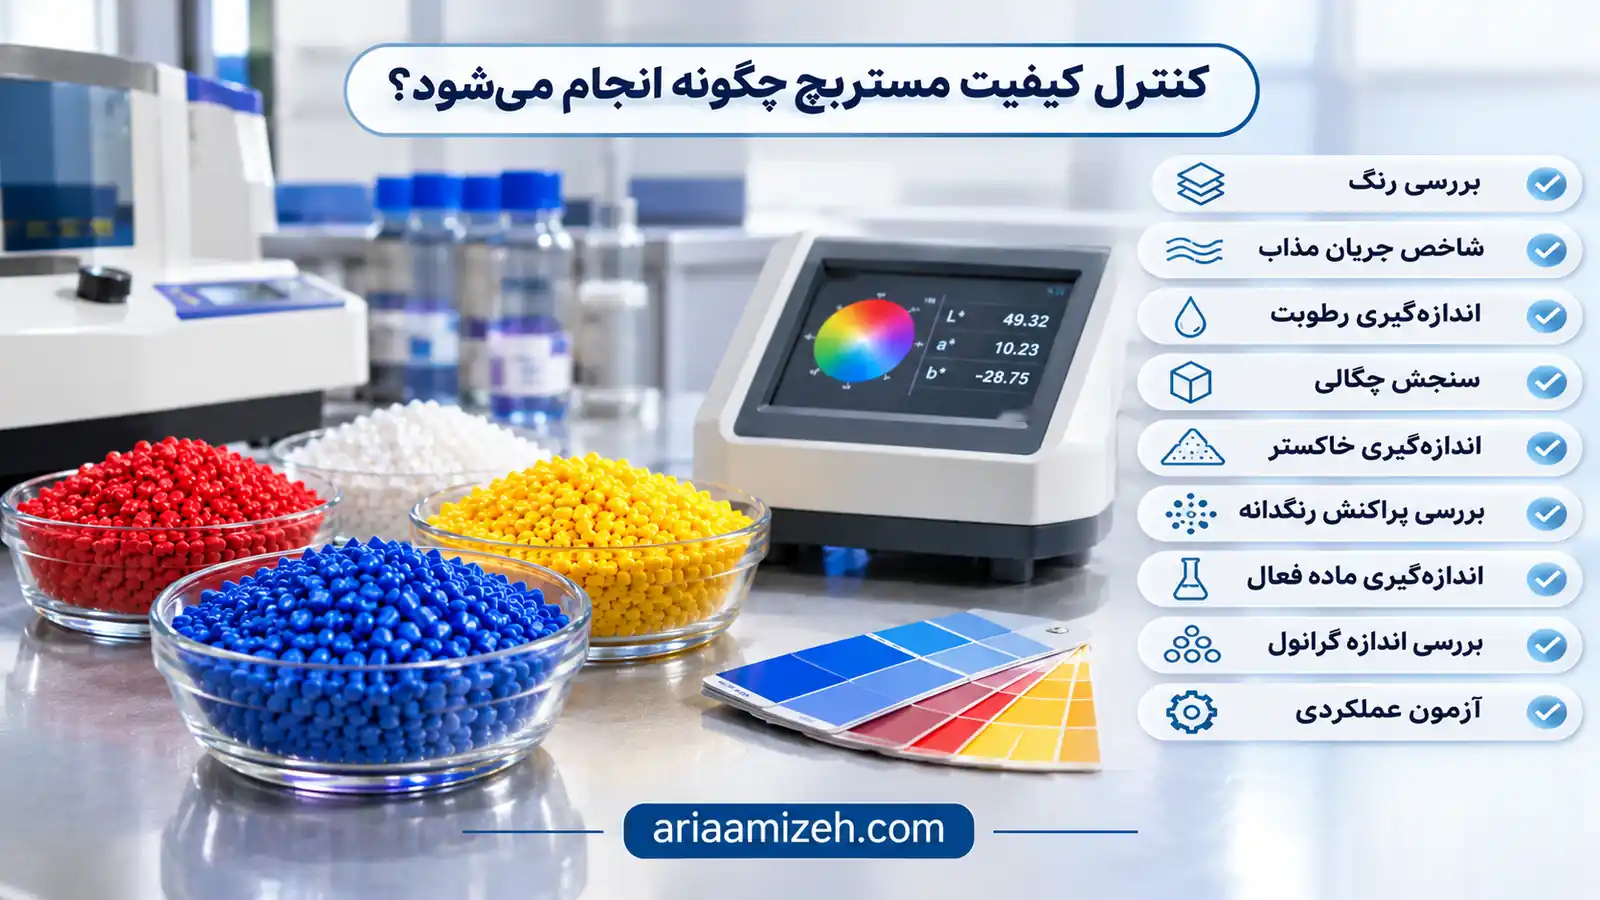
برای ارزیابی دقیقتر، تولیدکننده باید مجموعهای از آزمونها را متناسب با نوع محصول انتخاب کند.
آزمونهای مهم کنترل کیفیت
| آزمون | هدف |
|---|---|
| بررسی رنگ | سنجش اختلاف رنگ با نمونه مرجع |
| شاخص جریان مذاب | بررسی رفتار روانی ماده در شرایط مشخص |
| اندازهگیری رطوبت | کنترل آب موجود در محصول |
| سنجش چگالی | بررسی ثبات ترکیب و مشخصات محصول |
| اندازهگیری خاکستر | بررسی باقیمانده معدنی در فرمولهای مناسب |
| بررسی پراکنش رنگدانه | شناسایی تجمعهای نامناسب ذرات |
| اندازهگیری ماده فعال | کنترل غلظت ترکیبات اصلی |
| بررسی اندازه گرانول | کنترل یکنواختی دانهها |
| آزمون عملکردی | بررسی ویژگی موردنظر در کاربرد نهایی |
آزمون شاخص جریان مذاب
شاخص جریان مذاب نشان میدهد یک ماده پلیمری در شرایط مشخص، با چه رفتاری از دهانه دستگاه آزمایش عبور میکند.
برای مقایسه معتبر، دمای آزمون و بار اعمالشده باید یکسان باشند.
تغییر این شاخص میتواند نشاندهنده اختلاف در ترکیب یا رفتار ماده باشد، اما بهتنهایی تمام ویژگیهای جریان پلیمر را مشخص نمیکند.
استانداردهای ISO 1133-1 و ASTM D1238 از مراجع شناختهشده برای این آزمون هستند.
اندازهگیری اختلاف رنگ
در تولید مستربچ رنگی، نمونه باید با رنگ مرجع مقایسه شود.
دستگاه رنگسنج میتواند اختلاف رنگ را به شکل عددی گزارش کند. هرچه اختلاف کمتر باشد، رنگ نمونه به مرجع نزدیکتر است؛ البته معیار پذیرش باید برای همان محصول مشخص شود.
برای نتیجه قابلاعتماد، ضخامت نمونه، نوع پلیمر، کیفیت سطح و شرایط اندازهگیری باید یکسان باشند.
بررسی کیفیت پخش رنگدانه
در این آزمون، هدف شناسایی ذرات یا تجمعهایی است که بهخوبی در پلیمر پخش نشدهاند.
بسته به نوع محصول، میتوان از روشهای میکروسکوپی یا آزمونهای مناسب دیگر استفاده کرد.
استاندارد ISO 18553 نیز برای ارزیابی پراکنش کربن بلک و رنگدانه در محدوده کاربرد مشخص خود مورد استفاده قرار میگیرد.
این استاندارد برای تمام مستربچهای غلیظ کاربرد مستقیم ندارد. روش آزمایش باید با نوع ماده و نمونه موردبررسی هماهنگ باشد.
کنترل کیفیت مستربچ سفید
در مستربچ سفید، اندازهگیری مقدار دیاکسید تیتانیوم بهتنهایی کافی نیست.
سفیدی، تهرنگ، قدرت پوشانندگی و کیفیت پراکنش نیز باید بررسی شوند.
برای مقایسه پوششدهی دو فرمول، لازم است نمونهها با ضخامت و شرایط مشابه تولید شوند.
آزمونهای مستربچهای افزودنی
هر افزودنی باید با روشی سنجیده شود که عملکرد اصلی آن را بررسی میکند.
برای مثال:
- لیزکننده: اندازهگیری ضریب اصطکاک
- ضدچسبندگی: بررسی میزان چسبیدن لایهها
- مقاومکننده نوری: آزمون پایداری در برابر نور
- آنتیاستاتیک: بررسی ویژگی الکتریکی سطح
- ضدشعله: آزمون اشتعال متناسب با کاربرد
- شفافکننده: اندازهگیری شفافیت یا میزان کدری
- براقکننده: اندازهگیری براقیت سطح
نتیجه این آزمونها باید با شرایط مصرف واقعی و مشخصات موردتوافق مقایسه شود.
مدارک فنی مستربچ
برای بررسی و مصرف صنعتی، سه نوع مدرک اهمیت دارند.
برگه مشخصات فنی: ویژگیهای محصول، شرایط آزمون و اطلاعات موردنیاز برای مصرف را توضیح میدهد.
برگه اطلاعات ایمنی: خطرات احتمالی، روش نگهداری، اقدامات احتیاطی و اطلاعات مربوط به جابهجایی ایمن را بیان میکند.
گواهی آنالیز: نتایج آزمونهای تعیینشده برای یک بچ یا محموله را گزارش میدهد.
این مدارک کاربرد متفاوتی دارند و نباید بهجای یکدیگر استفاده شوند.
مشکلات رایج خط تولید مستربچ و روش برطرفکردن آنها
در تولید صنعتی، مشکلات مختلفی ممکن است کیفیت محصول یا عملکرد دستگاه را تغییر دهند.
برای عیبیابی، بهتر است ابتدا نشانه مشکل ثبت شود. سپس عوامل احتمالی بهترتیب بررسی شوند.
تغییر همزمان چند تنظیم دستگاه میتواند شناسایی علت اصلی را دشوار کند.
| مشکل تولید | علتهای احتمالی | اقدام اصلاحی اولیه |
|---|---|---|
| رگه رنگی | اختلاط نامناسب یا نوسان خوراک | بررسی خوراکدهی و کیفیت اختلاط |
| نقاط تیره یا رنگی | تجمع ذرات، آلودگی یا تخریب مواد | بررسی نمونه و مسیر عبور مواد |
| اختلاف رنگ بچها | تغییر مواد اولیه یا مقدار مصرف | مقایسه فرمول و شماره بچ مواد |
| افزایش فشار | گرفتگی فیلتر یا تغییر روانی مذاب | بررسی فیلتر و شرایط خروج |
| افزایش گشتاور | ورود زیاد مواد یا ذوب نامناسب | کنترل مقدار خوراک و دما |
| حباب در گرانول | رطوبت یا مواد فرار | بررسی خشککردن و گازگیری |
| پارهشدن رشتهها | شرایط نامناسب مذاب یا کشش | تنظیم خنککاری و سرعت انتقال |
| چسبندگی گرانول | خنککاری ناکافی | بررسی دمای دانه و سیستم برش |
| تولید ریزدانه زیاد | تنظیم نامناسب تیغهها | بررسی وضعیت دستگاه برش |
| کدرشدن محصول | ذرات نامناسب یا پراکنش ضعیف | بررسی فرمول و نمونه نهایی |
| بوی غیرعادی | تخریب حرارتی یا مواد فرار | بررسی دما و زمان حضور مواد |
| افت خواص مکانیکی | ناسازگاری، تخریب یا پرکننده زیاد | مقایسه فرمول با نمونه مرجع |
چرا مستربچ رنگی لکه ایجاد میکند؟
یکی از علتهای احتمالی، پخشنشدن مناسب رنگدانه در پلیمر است.
بااینحال، آلودگی دستگاه، تغییر گرید رنگدانه یا اختلاط نامناسب در خط مصرف نیز میتواند مشکل مشابهی ایجاد کند.
بهتر است ابتدا نمونه معیوب بررسی شود و پس از شناسایی علت، تنظیمات دستگاه تغییر کند.
علت چسبیدن گرانولها به یکدیگر چیست؟
دمای بالای دانه هنگام جمعآوری، خنککاری ناکافی یا ویژگی بعضی اجزای فرمول ممکن است باعث چسبندگی شود.
در چنین شرایطی، بررسی دمای خروجی، مدت خنککاری و وضعیت برش اهمیت دارد.
چرا با افزایش ظرفیت، کیفیت افت میکند؟
افزایش مقدار خوراک میتواند مدت اختلاط و وضعیت پرشدگی اکسترودر را تغییر دهد.
همچنین ممکن است سیستم گازگیری، خنککاری یا گرانولسازی به محدودیت ظرفیت برسد.
بنابراین، افزایش تولید باید مرحلهای و همراه با کنترل کیفیت انجام شود.
ظرفیت خط تولید مستربچ چقدر است؟
ظرفیت خط تولید به نوع دستگاه، فرمولاسیون، توان موتور، روش خوراکدهی و تجهیزات جانبی بستگی دارد.
عدد اعلامشده بهعنوان ظرفیت اسمی دستگاه، لزوماً برابر با مقدار محصول قابلفروش نیست.
برای مثال، اکسترودری که با یک فرمول پلیاتیلنی ظرفیت مناسبی دارد، ممکن است هنگام تولید مستربچ با مقدار بالای پودر معدنی، خروجی کمتری داشته باشد.
همچنین زمان تغییر رنگ، تمیزکاری دستگاه، توقفهای فنی و ضایعات بر مقدار تولید واقعی اثر میگذارند.
مثال محاسبه تولید روزانه
فرض کنید یک خط در شرایط پایدار، ساعتی ۳۰۰ کیلوگرم محصول تولید میکند.
اگر مدت تولید مفید ۷٫۵ ساعت و بازده محصول قابلفروش ۹۳ درصد باشد، مقدار تولید به شکل زیر محاسبه میشود:
۳۰۰ × ۷٫۵ × ۰٫۹۳ = ۲۰۹۲٫۵ کیلوگرم
در این مثال فرضی، مقدار محصول قابلفروش روزانه حدود ۲٫۰۹ تن است.
برای برآورد دقیق کارخانه باید اطلاعات واقعی تولید و توقف دستگاه ثبت شود.
هزینه تولید مستربچ به چه عواملی بستگی دارد؟
هزینه تولید مستربچ شامل مجموعهای از مخارج مستقیم و غیرمستقیم است.
قیمت مواد اولیه معمولاً سهم مهمی در بهای تمامشده دارد، اما هزینه انرژی، نیروی انسانی، استهلاک، نگهداری و ضایعات نیز باید محاسبه شود.
هزینه مواد اولیه
قیمت پلیمر حامل، رنگدانه و افزودنیها بر هزینه هر کیلوگرم مستربچ اثر دارد.
در بعضی فرمولها، ماده فعال بخش زیادی از هزینه را تشکیل میدهد.
برای مقایسه اقتصادی دو فرمول، باید علاوه بر قیمت مواد، عملکرد و مقدار مصرف آنها در محصول نهایی نیز بررسی شود.
هزینه انرژی
اکسترودر، مخلوطکن، خشککن، چیلر و سایر تجهیزات انرژی مصرف میکنند.
برای مقایسه مصرف انرژی، بهتر است مقدار برق مصرفی نسبت به هر کیلوگرم محصول قابلفروش محاسبه شود.
افزایش خروجی زمانی مفید است که کیفیت و هزینه تولید نیز در محدوده مناسب باقی بمانند.
هزینه نیروی انسانی و نگهداری
تعداد اپراتورها، سطح خودکاربودن دستگاهها و برنامه تعمیرات بر هزینه بهرهبرداری اثر دارند.
در خطوطی با تغییر رنگ مکرر، زمان تمیزکاری و مقدار مواد مصرفشده برای پاکسازی دستگاه نیز اهمیت پیدا میکند.
هزینه ضایعات
محصول خارج از مشخصات میتواند بهای تمامشده را افزایش دهد.
همه ضایعات را نمیتوان بدون بررسی به فرمول اصلی برگرداند. تصمیم درباره مصرف مجدد باید براساس نوع ماده، احتمال آلودگی و الزامات محصول انجام شود.
محاسبه بهای تمامشده هر کیلوگرم
بهای تمامشده = مجموع هزینههای قابلانتساب تولید ÷ وزن محصول قابلفروش
برای محاسبه دقیق باید هزینه مواد، انرژی، نیروی انسانی، بستهبندی، استهلاک، آزمایش و ضایعات در نظر گرفته شود.
مقایسه قیمت دو مستربچ نیز نباید فقط براساس قیمت هر کیلوگرم انجام شود. گاهی محصولی با قیمت بالاتر، به دلیل درصد مصرف کمتر یا کاهش ضایعات، هزینه نهایی مناسبتری دارد.
برای بررسی معیارهای انتخاب و عوامل مؤثر بر قیمت مستربچ میتوان به راهنمای مربوط مراجعه کرد.
سرمایه لازم برای راهاندازی کارخانه تولید مستربچ
سرمایه اولیه به ظرفیت موردنظر، نوع محصولات، سطح خودکاربودن خط و تجهیزات آزمایشگاهی بستگی دارد.
پیش از خرید دستگاه باید مشخص شود کارخانه قرار است چه گریدهایی را با چه مقدار تولید کند.
هزینههای اصلی شامل موارد زیر هستند:
- خرید اکسترودر و تجهیزات اصلی
- تهیه دستگاه مخلوطکن و خوراکرسان
- تجهیزات خنککاری و گرانولسازی
- تأسیسات برق، آب و تهویه
- تجهیزات ایمنی و جمعآوری گردوغبار
- راهاندازی آزمایشگاه کنترل کیفیت
- نصب و آموزش کارکنان
- خرید مواد اولیه تولید آزمایشی
- تأمین سرمایه در گردش
- تهیه قطعات یدکی و برنامه نگهداری
خرید دستگاه با ظرفیت بالاتر همیشه اقتصادیترین انتخاب نیست.
برای کارخانهای که رنگهای متنوع با مقدار سفارش پایین تولید میکند، سرعت تغییر فرمول و سهولت تمیزکاری میتواند از ظرفیت اسمی اهمیت بیشتری داشته باشد.
در مقابل، واحدی که یک محصول ثابت با تیراژ بالا تولید میکند، ممکن است از خط پیوسته با تجهیزات خوراکدهی دقیق سود بیشتری ببرد.
نکات ایمنی و محیط زیستی در تولید مستربچ
در خط تولید مستربچ، کارکنان با پودرهای صنعتی، تجهیزات داغ، مواد مذاب و قطعات متحرک سروکار دارند.
به همین دلیل، رعایت اصول ایمنی باید از مرحله طراحی کارخانه آغاز شود.
کنترل گردوغبار
هنگام انتقال رنگدانه و پرکنندههای معدنی ممکن است گردوغبار ایجاد شود.
بسته به نوع ماده، استنشاق ذرات میتواند خطرناک باشد. بعضی گردوغبارهای صنعتی نیز در شرایط مشخص خطر آتشسوزی یا انفجار دارند.
استفاده از تهویه موضعی، تجهیزات جمعآوری غبار، روش انتقال مناسب و وسایل حفاظت فردی ضروری است.
نوع اقدامات ایمنی باید براساس مشخصات واقعی ماده و ارزیابی خطر تعیین شود.
ایمنی اکسترودر و گرانولساز
بخشهایی از دستگاه در دمای بالا کار میکنند و تماس مستقیم با آنها میتواند باعث سوختگی شود.
قطعات متحرک نیز خطر گیرکردن لباس یا اندام را ایجاد میکنند.
حفاظ مکانیکی، توقف اضطراری، آموزش اپراتور و روش ایمن تعمیرات باید در برنامه بهرهبرداری قرار داشته باشند.
کنترل آلودگی و ضایعات
تغییر رنگ یا فرمول ممکن است باعث باقیماندن مواد قبلی در مسیر تولید شود.
برای جلوگیری از آلودگی، باید روش مشخصی برای تمیزکاری و تأیید پاکبودن تجهیزات وجود داشته باشد.
همچنین بازگرداندن ضایعات به تولید تنها زمانی مناسب است که کیفیت و الزامات محصول اجازه دهند.
تولید مستربچ برای بستهبندی مواد غذایی
مستربچی که در بستهبندی دارای تماس با مواد غذایی استفاده میشود، باید از نظر ترکیبات و شرایط مصرف با الزامات بازار مقصد هماهنگ باشد.
مجازبودن یک ماده اولیه بهتنهایی به معنی مناسببودن محصول نهایی برای تماس غذایی نیست.
بنابراین، تولیدکننده و مصرفکننده باید مدارک مواد، مقدار مصرف و آزمونهای لازم را بررسی کنند.
مراحل راهاندازی اصولی خط تولید مستربچ
راهاندازی خط باید با شناخت محصول هدف آغاز شود، نه صرفاً انتخاب دستگاه.
گام اول: تعیین محصولات موردنظر
ابتدا مشخص کنید خط برای تولید مستربچ رنگی، سفید، مشکی، پرکننده یا افزودنی طراحی میشود.
این تصمیم بر نوع اکسترودر، سیستم خوراکدهی و تجهیزات کنترل کیفیت اثر دارد.
گام دوم: تهیه مشخصات فنی
برای هر محصول، نوع پلیمر حامل، غلظت ماده فعال، کاربرد نهایی و معیارهای پذیرش کیفیت را تعیین کنید.
گام سوم: آزمایش فرمولاسیون
فرمولهای اولیه باید در مقیاس مناسب بررسی شوند.
نتیجه آزمون رنگ، پراکنش و عملکرد، مبنای اصلاح فرمول خواهد بود.
گام چهارم: انتخاب تجهیزات
پس از مشخصشدن نیاز فرایندی، دستگاهها باید براساس توان اختلاط، ظرفیت واقعی و نوع مواد انتخاب شوند.
گام پنجم: تولید آزمایشی
در شروع کار، تنظیمات دستگاه را بهصورت مرحلهای تغییر دهید.
برای هر وضعیت، نمونه محصول تهیه کنید و نتیجه را با مشخصات هدف مقایسه کنید.
گام ششم: ثبت دستورالعمل تولید
پس از رسیدن به شرایط پایدار، مقدار مواد، دماها، سرعت ماردون، نرخ خوراک و سایر تنظیمات مهم باید ثبت شوند.
گام هفتم: کنترل تولیدهای متوالی
تأیید یک بچ به معنی ثبات همیشگی کیفیت نیست.
برای تولید صنعتی، نتیجه بچهای مختلف باید پایش شود تا تغییرات مواد اولیه و شرایط دستگاه بهموقع شناسایی شوند.
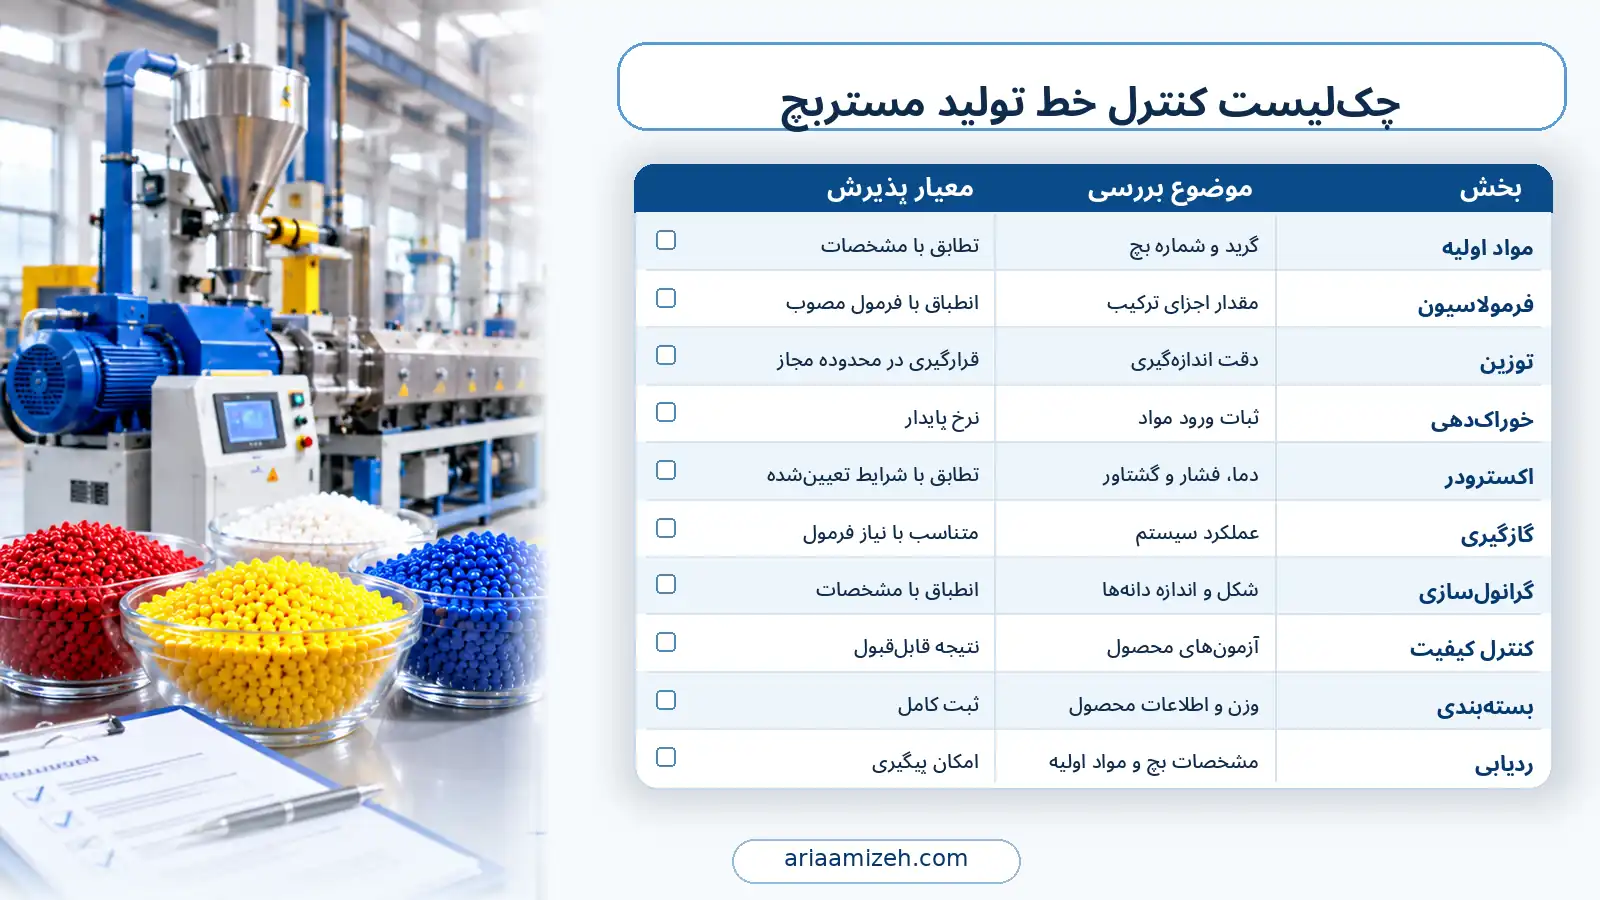
چکلیست کنترل خط تولید مستربچ
| بخش | موضوع بررسی | معیار پذیرش |
|---|---|---|
| مواد اولیه | گرید و شماره بچ | تطابق با مشخصات |
| فرمولاسیون | مقدار اجزای ترکیب | انطباق با فرمول مصوب |
| توزین | دقت اندازهگیری | قرارگیری در محدوده مجاز |
| خوراکدهی | ثبات ورود مواد | نرخ پایدار |
| اکسترودر | دما، فشار و گشتاور | تطابق با شرایط تعیینشده |
| گازگیری | عملکرد سیستم | متناسب با نیاز فرمول |
| گرانولسازی | شکل و اندازه دانهها | انطباق با مشخصات |
| کنترل کیفیت | آزمونهای محصول | نتیجه قابلقبول |
| بستهبندی | وزن و اطلاعات محصول | ثبت کامل |
| ردیابی | مشخصات بچ و مواد اولیه | امکان پیگیری |
راهکارهای بهبود کیفیت و بهرهوری تولید مستربچ
افزایش کیفیت همیشه به معنی خرید دستگاه جدید نیست. در بسیاری از خطوط، اصلاح روش کار و کنترل بهتر فرایند میتواند نتیجه را بهبود دهد.
استفاده از سیستم خوراکدهی دقیق
کنترل پیوسته مقدار مواد ورودی به کاهش نوسان فرمول کمک میکند.
در فرمولهایی که مقدار افزودنی اهمیت زیادی دارد، استفاده از دستگاه خوراکرسان وزنی میتواند دقت تولید را افزایش دهد.
ثبت منظم اطلاعات دستگاه
فشار، دما، سرعت ماردون، مقدار خوراک و گشتاور از اطلاعات مفید برای بررسی وضعیت تولید هستند.
مقایسه این دادهها با شرایط یک بچ موفق میتواند شناسایی تغییرات احتمالی را آسانتر کند.
بهینهسازی طراحی ماردون
اگر کیفیت پراکنش مناسب نباشد، لازم است طراحی بخشهای اختلاط بررسی شود.
تغییر چیدمان ماردون باید با توجه به فرمول، دمای مذاب و ظرفیت هدف انجام شود.
برنامهریزی ترتیب تولید
در کارخانههایی با رنگهای متعدد، ترتیب تولید میتواند بر زمان پاکسازی و مقدار ضایعات اثر بگذارد.
برنامهریزی مناسب تغییر رنگها به کاهش توقف دستگاه و مصرف مواد تمیزکاری کمک میکند.
کنترل آماری کیفیت
با ثبت منظم نتایج آزمونها میتوان روند تغییرات محصول را بررسی کرد.
این روش زمانی ارزشمند است که نمونهبرداری، تجهیزات اندازهگیری و اطلاعات ثبتشده قابلاعتماد باشند.
پرسشهای متداول درباره تولید مستربچ
۱. تولید مستربچ چگونه است؟
مواد اولیه پس از توزین و آمادهسازی وارد اکسترودر میشوند. پلیمر در دستگاه ذوب میشود و رنگدانه یا افزودنی با آن ترکیب میشود. سپس مواد خنک میشوند و به شکل گرانول درمیآیند. در پایان، کیفیت محصول بررسی و بستهبندی انجام میشود.
۲. برای تولید مستربچ چه دستگاهی لازم است؟
اکسترودر، دستگاه خوراکرسان، تجهیزات آمادهسازی مواد و سیستم گرانولسازی اجزای اصلی خط هستند. بسیاری از فرمولهای نیازمند پراکنش دقیق با اکسترودر دومارپیچ تولید میشوند، اما انتخاب تجهیزات به نوع محصول بستگی دارد.
۳. آیا تولید مستربچ در کارگاه کوچک امکانپذیر است؟
بله، تولید در مقیاس کوچک از نظر فنی امکانپذیر است. بااینحال، کارگاه باید تجهیزات مناسب، کنترل کیفیت، تهویه و امکانات ایمنی موردنیاز را داشته باشد. کوچکبودن خط به معنی سادهبودن فرمولاسیون نیست.
۴. درصد رنگدانه در مستربچ چگونه تعیین میشود؟
مقدار رنگدانه براساس نوع ماده، قدرت رنگدهی، کاربرد محصول و توان اختلاط دستگاه تعیین میشود. برای انتخاب نسبت مناسب باید نمونه آزمایشی تولید و نتیجه مصرف آن بررسی شود.
۵. آیا یک دستگاه میتواند چند نوع مستربچ تولید کند؟
در بسیاری از موارد، یک خط قابلیت تولید چند گرید را دارد. البته سیستم خوراکدهی، طراحی ماردون، مقاومت تجهیزات در برابر سایش و روش تمیزکاری باید با محصولات موردنظر سازگار باشند.
۶. مهمترین عامل کیفیت مستربچ چیست؟
کیفیت به مجموعهای از عوامل وابسته است؛ از جمله سازگاری پلیمر حامل، مقدار ماده فعال، پخش یکنواخت افزودنی، ثبات فرایند و عملکرد در محصول نهایی. هیچکدام از این موارد بهتنهایی برای تأیید کیفیت کافی نیست.
جمعبندی؛ برای تولید مستربچ باکیفیت چه باید کرد؟
تولید مستربچ موفق به هماهنگی میان فرمولاسیون، مواد اولیه، تجهیزات و کنترل کیفیت نیاز دارد.
در مستربچ رنگی، انتخاب رنگدانه و کیفیت پخش آن اهمیت زیادی دارد. برای مستربچهای پرکننده، مشخصات مواد معدنی و حفظ خواص محصول تعیینکننده هستند. مستربچهای افزودنی نیز به کنترل دقیق مقدار ماده فعال و آزمون عملکرد نیاز دارند.
اگر قصد انتخاب مستربچ برای خط تولید خود را دارید، ابتدا نوع پلیمر، کاربرد محصول و ویژگیهای موردنیاز را مشخص کنید. سپس میتوانید از طریق راهنمای خرید مستربچ و بخش محصولات مستربچ گریدهای مرتبط را بررسی کنید.
تجربه یا پرسش خود را درباره این مطلب با ما در میان بگذارید.
دیدگاه شما برای ما ارزشمند است