فرمولاسیون مستربچ؛ از ۴ فرمول نمونه تا ترکیبی که روی خط تولید جواب میدهد
روی هر دو کیسه نوشته شده «۶۰ درصد تیتان». پس چرا ممکن است یکی فیلمی سفید و یکنواخت تولید کند، اما دیگری رگه، نقطه و اختلاف رنگ به جا بگذارد؟
پاسخ در چیزی فراتر از درصد مواد اولیه است. فرمولاسیون مستربچ یعنی انتخاب و تنظیم دقیق ماده فعال، پلیمر حامل، کمکپخشها و افزودنیهای تکمیلی برای رسیدن به عملکرد مشخص در محصول نهایی. یک فرمول خوب باید هم از نظر ترکیب شیمیایی منطقی باشد و هم در دستگاه، با پلیمر مصرفی و شرایط واقعی تولید سازگاری داشته باشد.
برای مثال، افزایش تیتان لزوماً پوشانندگی را بهتر نمیکند؛ همانطور که بالا بردن درصد کربن بلک همیشه به مشکی عمیقتر منجر نمیشود. اگر رنگدانه بهدرستی پخش نشود یا حامل مناسبی انتخاب نکنید، حتی یک فرمول گرانقیمت هم ممکن است نتیجه مطلوب ندهد.
در این راهنما، چهار فرمول نمونه مستربچ سفید، مشکی، رنگی و کربنات کلسیم را بررسی میکنیم. سپس روش محاسبه مواد، نحوه ساخت مستربچ، معیارهای کنترل کیفیت و راه تشخیص ایرادهای فرمول را توضیح میدهیم.
فرمولاسیون مستربچ چیست و چرا درصد مواد فقط نیمی از ماجراست؟
فرمولاسیون مستربچ، طراحی ترکیبی غلیظ از رنگدانهها، افزودنیها یا پرکنندههای معدنی در یک پلیمر حامل است. تولیدکننده این ترکیب را معمولاً به شکل گرانول عرضه میکند تا مصرفکننده بتواند آن را با مقدار مشخصی به رزین اصلی اضافه کند.
در مستربچ، هر ماده وظیفه متفاوتی دارد. رنگدانه ظاهر محصول را تغییر میدهد، افزودنی عملکرد مشخصی ایجاد میکند و پلیمر حامل به انتقال و پخش این مواد کمک میکند.
اما سه ویژگی، فرمول صنعتی را از یک ترکیب ساده جدا میکنند:
- قابلیت پخش: ذرات ماده فعال باید در پلیمر به شکل مناسب توزیع شوند و تجمعهای مشکلساز ایجاد نکنند.
- سازگاری با فرایند: ترکیب باید در شرایط حرارتی و مکانیکی خط تولید، رفتار قابلقبولی داشته باشد.
- تکرارپذیری: فرمول باید در بچهای متوالی، با مواد اولیه و شرایط کنترلشده، نتیجهای نزدیک به نمونه تأییدشده ارائه دهد.
بنابراین، فرمولاسیون فقط تعیین مقدار مواد نیست؛ تعیین رابطه میان ترکیب، فرایند و ویژگیهای محصول نهایی است.
اگر هنوز با تفاوت مستربچ، افزودنی و کامپاند آشنا نیستید، راهنمای مستربچ چیست مبانی این موضوع را توضیح میدهد.
چهار جزء فرمول مستربچ؛ کدام انتخاب میتواند کیفیت را تغییر دهد؟
برای طراحی فرمول تولید مستربچ، ابتدا باید وظیفه هر جزء را بشناسید. در بسیاری از فرمولها، چهار گروه ماده حضور دارند؛ البته مقدار و حتی ضرورت استفاده از هر گروه به کاربرد بستگی دارد.
۱. پلیمر حامل؛ مادهای که باید با محصول نهایی کنار بیاید
پلیمر حامل یا Carrier، بستری است که رنگدانه یا افزودنی در آن قرار میگیرد.
پلیاتیلن (PE)، پلیپروپیلن (PP)، پلیاستایرن (PS) و ABS از جمله پلیمرهایی هستند که تولیدکنندگان در فرمولهای متناسب با کاربرد استفاده میکنند.
انتخاب حامل فقط به نام پلیمر محدود نمیشود. شاخص جریان مذاب، پایداری حرارتی، ویسکوزیته و رفتار اختلاط نیز اهمیت دارند.
برای نمونه، مستربچ طراحیشده با یک حامل پلیاتیلنی الزاماً برای قطعه پلیپروپیلنی مناسب نیست. حتی در خانواده PE نیز تفاوت گریدها میتواند رفتار فرایندی را تغییر دهد.
۲. ماده فعال؛ همان بخشی که مشتری نتیجه آن را میبیند
ماده فعال، ویژگی اصلی مورد انتظار را ایجاد میکند.
در مستربچ سفید معمولاً دیاکسید تیتانیوم (TiO₂) این وظیفه را بر عهده دارد. برای مستربچ مشکی از کربن بلک استفاده میکنند و در مستربچهای رنگی، پیگمنتهای آلی یا معدنی نقش اصلی دارند.
در مقابل، فرمول مستربچ پرکننده ممکن است بر پایه کربنات کلسیم باشد. مستربچ افزودنی نیز میتواند مادهای برای کنترل اصطکاک، افزایش پایداری نوری یا ایجاد خاصیت دیگر داشته باشد.
غلظت بالاتر همیشه مزیت نیست. تولیدکننده باید غلظتی انتخاب کند که هم امکان اختلاط مناسب داشته باشد و هم به مقدار مصرف منطقی در محصول نهایی برسد.
۳. کمکپخش و روانکننده؛ وقتی مشکل از مقدار رنگدانه نیست
برخی ذرات رنگدانه و پرکننده تمایل دارند به یکدیگر بچسبند و تجمع تشکیل دهند. این تجمعها هنگام تولید فیلم یا قطعه پلاستیکی میتوانند خودشان را به شکل نقطه، رگه یا ناهماهنگی سطح نشان دهند.
مواد کمکپخش و بعضی واکسهای سازگار، بسته به فرمول، به خیسخوردن و پراکندگی ذرات در مذاب کمک میکنند.
بااینحال، مصرف بیشازحد این مواد ممکن است مشکلات تازهای مانند تغییر رفتار سطح، اختلال در چاپ یا دوخت فیلم و افت برخی خواص ایجاد کند.
پس مقدار کمکپخش را باید با آزمون تنظیم کرد، نه با این تصور که هرچه بیشتر باشد، نتیجه بهتر است.
۴. پایدارکنندهها؛ محافظت از فرمول در شرایط واقعی
برخی ترکیبات در طول فرایند تولید به محافظت در برابر تخریب حرارتی یا اکسیداسیون نیاز دارند.
در چنین شرایطی، تولیدکننده میتواند از آنتیاکسیدان یا دیگر مواد پایدارکننده متناسب با پلیمر و شرایط فرایندی استفاده کند.
اما هیچ بسته افزودنی برای تمام فرمولها یکسان نیست. پایداری موردنیاز در تولید فیلم پلیاتیلنی با قطعهای از پلیمر مهندسی میتواند متفاوت باشد.
فرمول را از محصول نهایی طراحی کنید، نه از کیسههای مواد اولیه
اشتباه رایج در طراحی فرمول این است که ابتدا درصد رنگدانه یا پرکننده را انتخاب کنیم و بعد به دنبال کاربرد مناسب آن بگردیم.
مسیر دقیقتر برعکس است: ابتدا محصول نهایی و معیار پذیرش آن را تعریف کنید.
برای مثال، فرض کنید قرار است مستربچ سفیدی برای فیلم بستهبندی تولید کنید. پیش از تعیین درصد تیتان باید چند موضوع روشن شود:
- فیلم از چه پلیمر و گریدی ساخته میشود؟
- ضخامت فیلم چقدر است؟
- پوشانندگی، سفیدی و تهرنگ مطلوب چگونه تعریف شدهاند؟
- دمای مذاب و شرایط دستگاه مصرفکننده چیست؟
- آیا محصول به چاپ، لمینیت یا دوخت حرارتی نیاز دارد؟
- محدودیت هزینه و ضایعات قابلقبول چقدر است؟
همین پرسشها برای مستربچ مشکی، رنگی یا افزودنی نیز با معیارهای متناسب مطرح میشوند.
فرمولی که در نمونه ضخیم تزریقی ظاهر مطلوبی دارد، ممکن است در فیلم نازک نتیجه متفاوتی ایجاد کند؛ چون ضخامت، شرایط جریان مذاب و نحوه مشاهده رنگ تغییر کردهاند.
چهار فرمول نمونه مستربچ؛ سفید، مشکی، رنگی و کربنات کلسیم
برای درک بهتر نسبت مواد، چهار ترکیب آموزشی را مقایسه میکنیم.
توجه: درصدهای جدول، مثالهای فرضی برای آموزش محاسبات و شناخت اجزای فرمول هستند؛ فرمول تأییدشده صنعتی یا دستور آماده تولید نیستند. استفاده عملی از آنها به انتخاب گرید مواد، آزمون فرایندی، پایداری، کیفیت پخش و الزامات محصول نیاز دارد.
در این مثال، حامل هر چهار ترکیب را از خانواده پلیاتیلن فرض میکنیم.
| نوع مستربچ | ماده فعال | حامل PE | مواد کمکپخش | پایدارکننده |
|---|---|---|---|---|
| سفید | ۶۰٪ TiO₂ | ۳۷٪ | ۲٫۵٪ | ۰٫۵٪ |
| مشکی | ۳۵٪ کربن بلک | ۶۲٪ | ۲٫۵٪ | ۰٫۵٪ |
| رنگی | ۲۵٪ پیگمنت فرضی | ۷۲٪ | ۲٫۵٪ | ۰٫۵٪ |
| کربنات کلسیم | ۷۵٪ پودر CaCO₃ | ۲۲٪ | ۲٫۵٪ | ۰٫۵٪ |
مجموع هر ردیف ۱۰۰ درصد وزنی است. نوع دقیق مواد کمکی و مقادیر آنها باید جداگانه برای هر فرمول تعیین شود.
فرمول مستربچ سفید؛ تیتان بیشتر یا پخش بهتر؟
در فرمول مستربچ سفید، دیاکسید تیتانیوم مهمترین ماده برای ایجاد سفیدی و پوشانندگی است.
اما دو گرید دارای درصد تیتان یکسان الزاماً عملکرد مشابهی ندارند. نوع تیتان، ویژگیهای سطحی ذرات، سازگاری با حامل و کیفیت پخش میتوانند بر نتیجه اثر بگذارند.
هنگام طراحی فرمول سفید، این معیارها را جداگانه ارزیابی کنید:
- میزان پوشانندگی در ضخامت واقعی محصول
- سفیدی و تهرنگ نسبت به نمونه مرجع
- وجود یا نبود ذرات و رگههای قابلمشاهده
- رفتار فرمول در فرایند تولید
- هزینه رسیدن به ظاهر موردنظر در هر واحد محصول
برای مثال، اگر یک مستربچ تیتان بیشتری داشته باشد اما در ضخامت موردنظر پخش نامناسبی ایجاد کند، غلظت بالاتر بهتنهایی مزیت محسوب نمیشود.
در صفحه مستربچ سفید میتوانید معیارهای انتخاب گرید، مقایسه درصد تیتان و نکات مصرف را دقیقتر بررسی کنید.
فرمول مستربچ مشکی؛ درصد دوده تمام داستان نیست
در فرمولاسیون مستربچ مشکی، کربن بلک عامل اصلی ایجاد رنگ است. نوع دوده، سطح ویژه، ساختار ذرات و قابلیت پخش آن بر عملکرد ترکیب اثر دارند.
برای انتخاب یک فرمول مناسب، تنها مقدار کربن بلک را مقایسه نکنید.
ممکن است دو ترکیب با درصد دوده برابر، از نظر عمق رنگ، کیفیت سطح، فشار فیلتر یا پراکندگی ذرات نتیجه متفاوتی داشته باشند.
کاربرد محصول نیز اهمیت دارد. برای مثال، مستربچ مشکی مناسب قطعات تزریقی معمولی را نباید بدون بررسیهای لازم برای تولید لولههای دارای الزامات مشخص استفاده کرد.
همچنین، مشکی بودن محصول بهتنهایی مقاومت مشخص در برابر UV یا رسانایی الکتریکی را اثبات نمیکند.
اگر به بررسی گریدها و معیارهای انتخاب نیاز دارید، راهنمای مستربچ مشکی اطلاعات تکمیلی ارائه میکند.
فرمول مستربچ رنگی؛ چرا رسیدن به کد رنگ کافی نیست؟
طراحی مستربچ رنگی گاهی از انتخاب یک پیگمنت آغاز میشود و گاهی به ترکیب چند رنگدانه نیاز دارد.
اما رسیدن به رنگ ظاهری مطلوب فقط اولین مرحله است.
برای مثال، یک رنگ قرمز ممکن است در نمونه آزمایشگاهی به مرجع نزدیک باشد، ولی پس از تولید قطعه با ضخامت متفاوت یا تغییر گرید رزین، اختلاف رنگ بیشتری نشان دهد.
هنگام طراحی فرمول مستربچ رنگی باید این عوامل را بررسی کنید:
- قدرت رنگدهی و تناژ پیگمنتها
- پایداری در دمای فرایند
- مقاومت نوری متناسب با کاربرد
- سازگاری رنگدانه با حامل و پلیمر مصرفی
- امکان دستیابی مجدد به همان رنگ در تولیدهای بعدی
برای رنگهای اختصاصی، بهتر است نمونه نهایی را با شرایط اندازهگیری مشخص ارزیابی کنید. شاخصهایی مانند اختلاف رنگ ΔE میتوانند به مقایسه کمک کنند، اما حد پذیرش باید براساس محصول و توافق فنی تعیین شود.
در صفحه مستربچ رنگی میتوانید مسیر انتخاب رنگ و گرید مناسب را بررسی کنید. برای طراحی رنگ اختصاصی نیز بخش کالر مچینگ مرتبط است.
فرمول مستربچ کربنات کلسیم؛ کاهش هزینه تا کجا منطقی است؟
فرمول مستربچ کربنات کلسیم از پودر معدنی، پلیمر حامل و مواد کمکی متناسب تشکیل میشود.
در نگاه اول، افزایش سهم پودر معدنی ممکن است راهی برای کاهش هزینه مواد اولیه باشد. اما بررسی اقتصادی نباید به قیمت هر کیلوگرم محدود شود.
اندازه ذرات، توزیع دانهبندی، کیفیت پوشش سطحی و رطوبت پودر میتوانند رفتار فرمول را تغییر دهند.
از طرف دیگر، افزایش مقدار پرکننده ممکن است روی چگالی، مقاومت ضربه، ازدیاد طول، کیفیت سطح یا فرایندپذیری اثر بگذارد.
یک نکته محاسباتی نیز اهمیت دارد: درصد پودر معدنی الزاماً معادل درصد خالص CaCO₃ نیست.
برای نمونه، اگر در یک فرمول فرضی از ۷۵ درصد پودر با خلوص ۹۸ درصد استفاده کنیم، سهم کربنات کلسیم خالص حاصل از آن پودر برابر است با:
۷۵ × ۰٫۹۸ = ۷۳٫۵ درصد
این تفاوت هنگام مقایسه فرمولها و برگه مشخصات مواد اهمیت دارد.
برای مطالعه بیشتر، صفحات مستربچ پرکننده و مستربچ کربنات کلسیم به انتخاب گرید و اثر اقتصادی پرکنندهها میپردازند.
از درصد روی کیسه تا وزن واقعی بچ؛ فرمول مصرف مستربچ را درست حساب کنید
یکی از کاربردیترین بخشهای فرمولاسیون، تبدیل غلظت ماده فعال به مقدار مصرف مستربچ است.
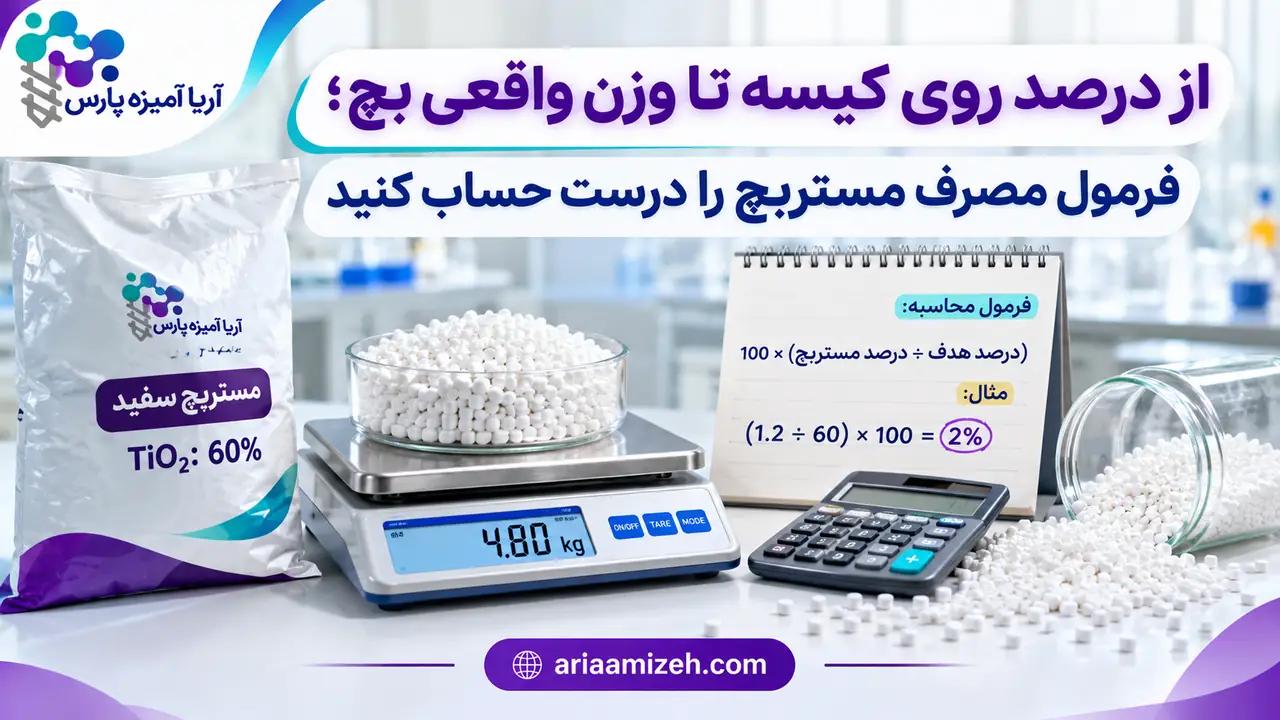
فرض کنید مستربچ سفیدی با ۶۰ درصد تیتان دارید و هدف محاسباتی شما رسیدن به ۱٫۲ درصد TiO₂ در مخلوط نهایی است.
اگر سایر مواد فرمول فاقد تیتان باشند، رابطه زیر برقرار است:
درصد مصرف مستربچ = (درصد ماده فعال هدف ÷ درصد ماده فعال در مستربچ) × ۱۰۰
در این مثال:
۱٫۲ ÷ ۶۰ × ۱۰۰ = ۲ درصد
بنابراین، مقدار محاسباتی مصرف مستربچ برابر با ۲ درصد وزن کل مخلوط است.
مثال عملی: برای یک بچ ۲۴۰ کیلوگرمی چقدر مستربچ لازم داریم؟
برای مخلوط فرضی ۲۴۰ کیلوگرمی:
- وزن مستربچ: ۲۴۰ × ۰٫۰۲ = ۴٫۸ کیلوگرم
- وزن سایر مواد: ۲۴۰ − ۴٫۸ = ۲۳۵٫۲ کیلوگرم
- مقدار تیتان واردشده: ۴٫۸ × ۰٫۶۰ = ۲٫۸۸ کیلوگرم
سهم تیتان در کل مخلوط:
۲٫۸۸ ÷ ۲۴۰ × ۱۰۰ = ۱٫۲ درصد
این مثال فقط موازنه جرم را توضیح میدهد. درصد محاسبهشده به معنی تأیید پوشانندگی یا توصیه مصرف صنعتی نیست.
اشتباه کوچک اما مهم: درصد از کل مخلوط یا درصد نسبت به رزین؟
اگر دستور تولید بگوید «۲ درصد از کل مخلوط»، مستربچ بخشی از وزن کل محصول است.
اما اگر دستور بگوید «۲ کیلوگرم مستربچ به ازای ۱۰۰ کیلوگرم رزین»، وزن مخلوط به ۱۰۲ کیلوگرم میرسد و سهم مستربچ در مخلوط نهایی حدود ۱٫۹۶ درصد خواهد بود.
این اختلاف شاید کوچک به نظر برسد، ولی در محاسبات مصرف مواد و کنترل غلظت اهمیت دارد.
هنگام انتخاب گرید نیز قیمت هر کیلوگرم مستربچ را بهتنهایی معیار قرار ندهید.
برای مقایسه اقتصادی دو ترکیب، میتوانید هزینه مواد هر کیلوگرم مخلوط را با رابطه زیر محاسبه کنید:
هزینه مواد = (سهم وزنی رزین × قیمت واحد رزین) + (سهم وزنی مستربچ × قیمت واحد مستربچ)
سپس هزینه ضایعات، بهرهوری خط و کیفیت محصول قابلفروش را نیز در تصمیم نهایی در نظر بگیرید.
راهنمای قیمت مستربچ عوامل مؤثر بر قیمت و انتخاب اقتصادی را توضیح میدهد.
فرمول روی کاغذ آماده است؛ در خط تولید چه اتفاقی میافتد؟
پس از طراحی فرمول، مرحله بعد تبدیل مواد اولیه به مستربچی یکنواخت و قابلمصرف است.
در یک مسیر متداول، تولیدکننده مواد را آماده و توزین میکند، اختلاط اولیه را انجام میدهد و سپس آنها را وارد اکسترودر میکند. درون دستگاه، پلیمر ذوب میشود و عملیات اختلاط و پخش ماده فعال ادامه پیدا میکند.
پس از خروج مذاب، مراحل خنککاری، گرانولسازی و کنترل کیفیت انجام میشوند.
اما روش خوراکدهی همیشه یکسان نیست.
در روش پیشاختلاط (Premix)، مواد پیش از ورود به اکسترودر با یکدیگر مخلوط میشوند. در روش خوراکدهی مرحلهای (Split-feed)، میتوان برخی اجزا را در نقاط متفاوتی از دستگاه وارد کرد.
انتخاب روش مناسب به نوع ماده فعال، غلظت، حساسیت حرارتی و ویژگیهای تجهیزات بستگی دارد. توضیح فنی این روشها را میتوانید در راهنمای صنعتی اختلاط و تولید مستربچ مشاهده کنید.
چه چیزی میتواند فرمول درست را در اکسترودر خراب کند؟
اگر دمای مذاب، زمان ماند، سرعت ماردون یا نرخ خوراکدهی مناسب نباشد، کیفیت محصول ممکن است افت کند.
برای مثال، حرارت بیشازحد میتواند برخی مواد حساس را تخریب کند. در مقابل، اختلاط ناکافی نیز ممکن است تجمع ذرات را در محصول باقی بگذارد.
هدف، انتخاب یک دمای ثابت برای همه مستربچها نیست؛ باید پنجره فرایندی متناسب با مواد و دستگاه را با آزمون تعیین کرد.
برای شناخت تجهیزات، ترتیب عملیات و تنظیمات مؤثر، مقاله تولید مستربچ این بخش را با جزئیات بیشتری توضیح میدهد.
وقتی هدف رنگ نیست؛ فرمولاسیون مستربچهای افزودنی چه تفاوتی دارد؟
در مستربچ رنگی، هدف اصلی معمولاً ایجاد رنگ مشخص است. اما در مستربچ افزودنی، نتیجه موردنظر میتواند کاملاً متفاوت باشد.
برای نمونه، در فرمول افزودنی لیزکننده، هدف کنترل رفتار اصطکاکی سطح است. انتخاب ماده فعال و مقدار مصرف آن باید با جنس فیلم، زمان اثرگذاری، شرایط نگهداری و الزامات چاپ یا دوخت هماهنگ باشد.
در ترکیبات آنتیبلاک، هدف کاهش چسبندگی ناخواسته سطوح فیلم به یکدیگر است. در اینجا نوع ذره و اثر آن بر خواص نوری و سطحی اهمیت دارد.
افزودنیهای پایدارکننده UV نیز باید براساس نوع پلیمر، شرایط محیطی و عمر موردانتظار محصول انتخاب شوند.
نکته دیگر، تفاوت میان روشنکنندگی نوری و شفافیت واقعی است. یک روشنکننده نوری ممکن است ظاهر محصول را روشنتر نشان دهد، اما لزوماً میزان عبور نور یا کدری فیزیکی آن را بهبود نمیدهد.
برای بررسی این گروهها، راهنماهای افزودنی لیزکننده، افزودنی آنتیبلاک، افزودنی آنتی UV و مستربچ شفافکننده اطلاعات مرتبطی دارند.
قاعده مهم: درصد مصرف مستربچ افزودنی را نباید از روی درصد مصرف مستربچ رنگی انتخاب کرد. غلظت ماده فعال، نوع ترکیب و آزمون عملکردی هر افزودنی تعیینکنندهاند.
پنج خطای پنهان که یک فرمول خوب را به محصول نامناسب تبدیل میکنند
فرمولاسیون همیشه به دلیل انتخاب اشتباه درصد مواد شکست نمیخورد. گاهی مشکل از نحوه تعامل مواد، فرایند یا تغییرات خوراک است.
جدول زیر نشانههای رایج و اولین اقدام منطقی برای بررسی آنها را نشان میدهد.
| نشانه مشکل | علت احتمالی | اولین اقدام بررسی |
|---|---|---|
| رگه یا نقطههای رنگی | تجمع پیگمنت، پخش ناکافی یا آلودگی | بررسی ذرات و کیفیت دیسپرس |
| اختلاف رنگ بین بچها | تغییر خوراک، دوز مصرف یا شرایط تولید | کنترل توزین، گرید مواد و نمونه مرجع |
| افزایش فشار فیلتر | تجمع ذرات، آلودگی یا انتخاب نامناسب ماده | بررسی فیلتر و توزیع ذرات |
| افت مقاومت قطعه | ناسازگاری حامل، افزایش پرکننده یا تخریب پلیمر | مقایسه خواص مکانیکی با نمونه مرجع |
| تغییر ناخواسته سطح فیلم | مصرف نامناسب افزودنی یا تداخل مواد | آزمون اصطکاک، چاپ و دوخت |
این موارد تشخیص قطعی نیستند؛ هر نشانه ممکن است چند علت داشته باشد.
۱. غلظت را بالا میبرید، اما توان پخش را بررسی نمیکنید
غلظت بیشتر ماده فعال میتواند هزینه حمل یا مقدار مصرف کنسانتره را کاهش دهد. اما اگر تجهیزات نتوانند ماده را بهخوبی پخش کنند، نتیجه ممکن است نامطلوب شود.
۲. حامل را فقط براساس قیمت انتخاب میکنید
حامل ارزانتر ممکن است با گرید مصرفی سازگاری کافی نداشته باشد. پیش از تغییر حامل، رفتار مذاب و خواص محصول را مقایسه کنید.
۳. فرمول آزمایشگاهی را بدون آزمون به خط صنعتی میبرید
تغییر مقیاس تولید میتواند اختلاط، زمان ماند، نرخ خوراکدهی و دمای واقعی مذاب را تغییر دهد. فرمول باید در شرایط صنعتی نیز ارزیابی شود.
۴. تغییر مواد اولیه را بیاهمیت میدانید
دو ماده با نام تجاری یا مشخصات کلی مشابه ممکن است در خلوص، اندازه ذرات، پوشش سطحی یا ویژگیهای جریان تفاوت داشته باشند.
هنگام تغییر تأمینکننده، باید اثر آن را بر فرمول بررسی کنید.
۵. کیفیت گرانول را با کیفیت محصول نهایی اشتباه میگیرید
ظاهر یکدست گرانول، بهتنهایی پخش مناسب ماده فعال در فیلم، لوله یا قطعه تزریقی را ثابت نمیکند.
باید مستربچ را در کاربرد واقعی و با مقدار مصرف مشخص آزمایش کرد.
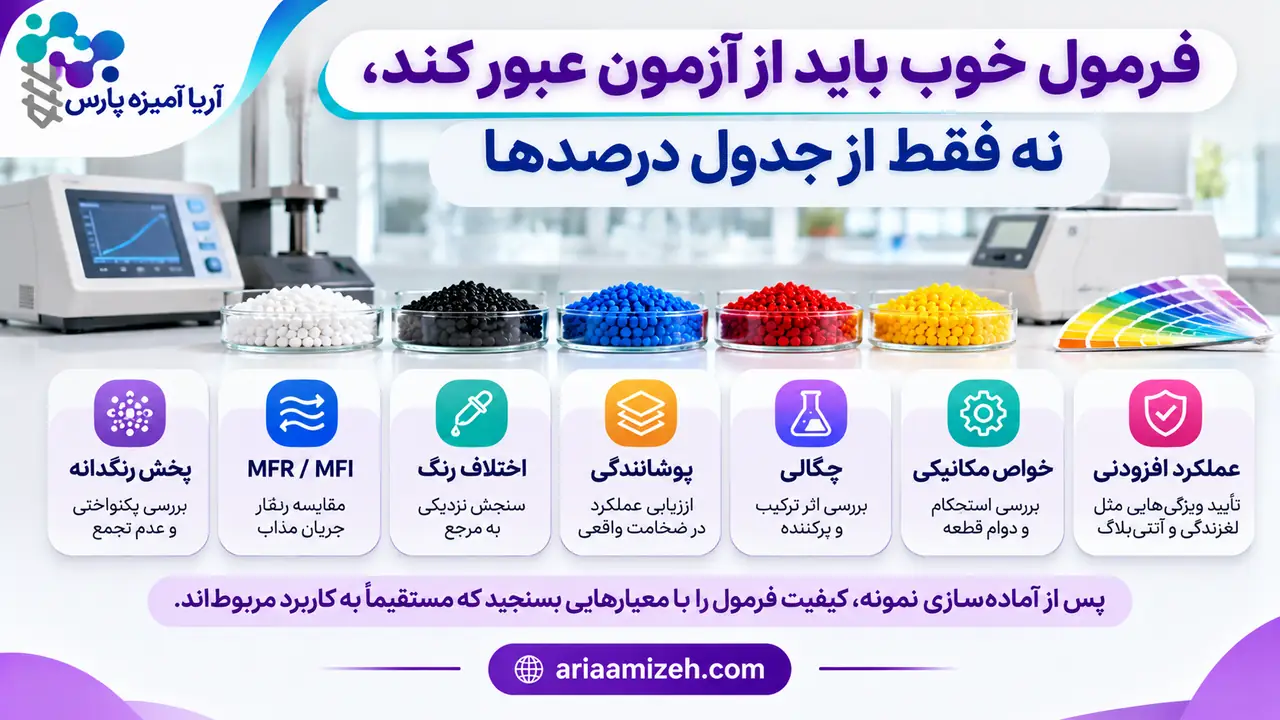
فرمول خوب باید از آزمون عبور کند، نه فقط از جدول درصدها
پس از آمادهسازی نمونه، کیفیت فرمول را با معیارهایی بسنجید که مستقیماً به کاربرد مربوطاند.
| آزمون یا بررسی | هدف | نکته مهم |
|---|---|---|
| بررسی پخش رنگدانه | شناسایی تجمع ذرات و نایکنواختی | روش آزمون باید برای محصول مناسب باشد |
| شاخص جریان مذاب (MFR/MFI) | مقایسه رفتار جریان در شرایط مشخص | دما و بار آزمون باید یکسان باشند |
| ارزیابی اختلاف رنگ | سنجش نزدیکی نمونه به مرجع | نور، روش و شرایط نمونهسازی را ثابت نگه دارید |
| آزمون پوشانندگی | مقایسه عملکرد مستربچ سفید یا رنگی | ضخامت نمونه اهمیت دارد |
| اندازهگیری چگالی | بررسی اثر ترکیب و پرکننده | درصد وزنی را با درصد حجمی اشتباه نگیرید |
| آزمون مکانیکی | بررسی اثر فرمول بر خواص قطعه | معیار پذیرش به کاربرد بستگی دارد |
| آزمون عملکرد افزودنی | بررسی ویژگی موردنظر مانند لغزندگی | نتیجه را در شرایط مصرف ارزیابی کنید |
برای برخی کاربردهای لوله و اتصالات پلیاولفینی، استاندارد ISO 18553:2025 برای ارزیابی پراکندگی رنگدانه و کربن بلک روشهایی برای بررسی اندازه ذرات و تجمعها ارائه میدهد.
دامنه این استاندارد مشخص است و نباید آن را به تمام مستربچها تعمیم داد. از جمله، محدوده کاربرد اعلامشده برای محصولات و ترکیبات مشمول آن، کربن بلک کمتر از ۳ درصد وزنی یا رنگدانه کمتر از ۵ درصد وزنی است.
چکلیست هفتمرحلهای پیش از تأیید فرمول
پیش از تأیید نمونه و ورود به تولید انبوه، این موارد را بررسی کنید:
- نوع و گرید پلیمر مصرفی مشخص است.
- ماده فعال و غلظت آن در فرمول ثبت شدهاند.
- سازگاری حامل با پلیمر و شرایط فرایند بررسی شده است.
- مقدار مصرف مستربچ براساس یک مبنای وزنی روشن محاسبه شده است.
- رنگ، پوشانندگی یا ویژگی عملکردی روی نمونه واقعی ارزیابی شده است.
- خواص مهم محصول در مقایسه با نمونه مرجع قابلقبولاند.
- فرمول در بچ آزمایشی صنعتی نیز نتیجه قابلتکراری ارائه داده است.
پرسشهای کاربردی درباره فرمولاسیون مستربچ
آیا میتوان یک فرمول مستربچ را برای PE و PP استفاده کرد؟
نه بهصورت عمومی. سازگاری حامل، ویژگیهای جریان مذاب و شرایط فرایندی باید برای هر پلیمر بررسی شوند. استفاده مشترک از یک گرید فقط زمانی منطقی است که آزمون فنی آن را تأیید کند.
فرمول مستربچ با ۷۰ درصد تیتان بهتر از ۵۰ درصد است؟
الزاماً نه. درصد بالاتر میتواند مقدار مصرف محاسباتی را کاهش دهد، اما پوشانندگی، پخش، تهرنگ و هزینه واقعی رسیدن به نتیجه مطلوب نیز اهمیت دارند.
آیا میتوان مستربچ را بدون واکس تولید کرد؟
بله، برخی فرمولها به واکس جداگانه نیاز ندارند. این تصمیم به نوع ماده فعال، حامل و توان اختلاط دستگاه بستگی دارد. حذف واکس باید با آزمون کیفیت پخش و فرایندپذیری همراه باشد.
چرا رنگ مستربچ در گرانول با رنگ قطعه نهایی فرق دارد؟
غلظت رنگدانه در گرانول بسیار بیشتر از غلظت آن در قطعه نهایی است. همچنین ضخامت، رنگ رزین اصلی و شرایط فرایند میتوانند ظاهر رنگ را تغییر دهند. نمونه نهایی معیار مناسبتری برای تصمیمگیری است.
آیا استفاده از مواد بازیافتی در فرمولاسیون محدودیت ایجاد میکند؟
بله. مواد بازیافتی ممکن است رنگ زمینه، پرکننده، افزودنی یا سابقه حرارتی متفاوتی داشته باشند. پیش از تنظیم فرمول، ترکیب و تغییرپذیری این مواد را بررسی کنید.
برای محصولات در تماس با مواد غذایی چه فرمولی مناسب است؟
تنها درصد مواد اولیه برای تأیید چنین کاربردی کافی نیست. باید وضعیت مجازبودن اجزا، شرایط تماس، الزامات بازار مقصد و مدارک و آزمونهای مرتبط با محصول نهایی بررسی شوند. یک گرید معمولی را بدون شواهد انطباق نباید مناسب تماس غذایی معرفی کرد.
جمعبندی؛ بهترین فرمول مستربچ، فرمولی است که نتیجه آن قابلاندازهگیری باشد
برای طراحی فرمولاسیون مستربچ، ابتدا پلیمر و کاربرد نهایی را مشخص کنید. سپس ماده فعال، حامل و افزودنیهای کمکی را انتخاب کنید و درصدها را با توجه به هدف عملکردی تنظیم کنید.
فرمول سفید باید پوشانندگی و تهرنگ مطلوب بدهد؛ فرمول مشکی باید از نظر رنگ و پخش قابلقبول باشد؛ فرمول رنگی باید به نمونه مرجع برسد و فرمول پرکننده باید صرفه اقتصادی را بدون افت نامطلوب خواص تأمین کند.
ملاک نهایی، درصد مواد روی برگه فرمول نیست؛ نتیجه قابلاندازهگیری روی محصول واقعی است.
اگر در انتخاب گرید، مقدار مصرف یا سازگاری مواد تردید دارید، نوع پلیمر، فرایند تولید، ویژگی موردنظر و محدودیتهای خط خود را مشخص کنید. میتوانید برای بررسی گزینههای متناسب با نیاز تولید از بخش مشاوره خرید مستربچ آریا آمیزه پارس استفاده کنید.
تجربه یا پرسش خود را درباره این مطلب با ما در میان بگذارید.
دیدگاه شما برای ما ارزشمند است